Döküm alüminyum şanzıman mahfazası üzerindeki M8 çıkıntısı, bir tork anahtarı 28 Nm'yi ilk kez geçtiğinde sıyrılıyor. Hat duruyor, konut hurdaya gidiyor ve asıl maliyet konut olmuyor. Kaybedilen vardiya, muhafaza raporu, müşteri bildirimi ve arızanın bir montaj sorunu değil, bir delik spesifikasyonu sorunu olduğunu kanıtlamak için iki gün harcayan üç mühendis. Otomotiv dişli kesici uçlar, tam olarak bu tür olayları önleyen küçük, ucuz parçalardır ve "M8 x 1,25 kendinden kılavuzlu kesici uç, paslanmaz veya eşdeğeri" gibi bir şey yazan bir çizim notunda aylar önce seçilirler.
İşte sonuç ortada. Insert ailesi marka isminden çok daha önemlidir. Bir tel iplik ek parçası, kendinden kılavuzlu bir ek parça ve bir anahtar kilitleme ek parçası birbirinin yerine kullanılamaz, çünkü yükü ana malzemeye tamamen farklı üç şekilde aktarırlar. Aileyi düzelttiğinizde malzeme ve kaplama bir korozyon ve sıcaklık meselesine, delik toleransı ise bir işleme ve proses meselesine dönüşür. Siparişi yanlış verirseniz, uygulamanın hiçbir zaman ihtiyaç duymadığı daha sıkı toleranslara para harcarsınız; dönen veya dışarı çekilebilen bir kesici uçtan kaynaklanan gerçek risk ise dokunulmadan kalır.
Bu makalede altı otomotiv dişli ek parçası ailesi, motor, şanzıman, şasi ve EV akü tepsisi işlerinde anlamlı olan malzemeler ve kaplamalar, bir ek parçanın tutulup tutulmayacağına karar veren delik ve diş özellikleri, bir hattın hareket etmesini sağlayan takımlar ve bir satın alma siparişini vermeden önce herhangi bir üretici veya tedarikçiye sorulması gereken sorular açıklanmaktadır. Çıkarılan iş parçacıkları için bakım kılavuzu, bir dizi sık sorulan soru ve kısa bir kaynak modülüyle sona eriyor.
Otomotiv Dişli Ek Parçalarının Bir Bağlantı İçinde Gerçekte Ne Yaptığı
Bir ek parça tek bir iş yapar: yük taşıyan ipliği zayıf bir ana malzemeden daha güçlü, değiştirilebilir bir elemana taşır. Alüminyum, magnezyum, çinko basınçlı dökümler, çelik saclar, kompozitler ve plastiklerin hepsinin ortak bir yanı vardır. Doğrudan bunlara bir diş açtığınızda, arıza modu kırık bir cıvata değildir. Pahalı kısım olan daha yumuşak malzemeden kesilmiş veya çekilmiş bir ipliktir.
Rakamları düşünün. Alüminyum gövdedeki 8.8 kalite çelik cıvata, alüminyum bozulmadan çok önce cıvatada arızalanabilir; bu iyidir, çünkü cıvatanın zayıf halka olmasını istersiniz. Aynı çıkıntıdaki 10.9 dereceli cıvata bu ilişkiyi tersine çevirir. Artık alüminyum dişli makaslar ve cıvata hayatta kalıyor, bu da bir cıvatayı kurtarmak için bir muhafazayı yok etmeniz anlamına geliyor. Bir ekleme oranı değiştirir. Alüminyum göbeğe daha geniş etkili kesme alanına sahip çelik veya paslanmaz bir iç diş verir ve yükü daha uzun bir bağlantı uzunluğuna yayar, böylece bağlantı noktası tasarımın amaçladığı şekilde davranır.
Daha az tartışılan ikinci bir işlev daha var. Ekler tekrarlanabilirlik yaratır. Döküm alüminyumdaki dişli delik gözenekliliğe, taslak açısına, takım aşınmasına ve bağlama konumuna göre değişir. Kontrollü bir aletle takılan önceden şekillendirilmiş bir parça, ünite 1 ve ünite 100.000'de aynı diş pozisyonunu ve aynı çekme davranışını sağlar. Güvenlik açısından kritik bir montaj çalıştıran bir üretici için bu tekrarlanabilirlik, kesici ucun birim fiyatından daha değerlidir.
Son olarak, kesici uçlar servis kolaylığı sağlar. Sahada bir diş hasar gördüğünde, sarmal bir bobin veya bir anahtar kilitleme parçası, hurda muhafazayı onarılmış bir muhafazaya dönüştürür. Dökümlerin binlerce dolara mal olabileceği ve teslim sürelerinin aylarca sürebildiği ağır vasıta ve demiryolu işlerinde, bu tek mülk tüm filonun çalışır durumda kalmasını sağladı.
Altı Otomotiv Dişli Uç Ailesi ve Her Birinin Ait Olduğu Yer
Çoğu kaynak bulma hatası, alıcıların tüm ekleri tek bir kategori olarak ele almalarından kaynaklanmaktadır. Değiller. Aşağıdaki tablo, araç ve havacılık çizimlerinde en sık görülen altı aileyi özetlemektedir ve çoğu tartışmaya karar veren sütun, ek parçanın dönmesini nasıl durdurduğuyla ilgili olan sütundur.
| Aile | Nasıl kilitleniyor | Tipik ana malzeme | En uygun | Dikkat edin |
|---|---|---|---|---|
| Tel iplik ekleme parçası (helisel bobin) | Dişli bir delikte yay gerilimiyle tutulan elmas kesitli bobin | Alüminyum, magnezyum, dökme demir, plastik | Standart dişli deliğin onarımı ve güçlendirilmesi | Standart bir musluk değil, bir CYBE musluğu gerektirir |
| Kendinden kılavuzlu ekleme | Harici kesme yuvaları kurulum sırasında kendi dişlerini oluşturur | Plastikler, alüminyum, yumuşak dökümler, ince duvarlar | Düşük mukavemetli başlıklarda tek adımda kurulum | Pilot delik çapı kritiktir ve malzemeye özeldir |
| Anahtar kilitleme parçası | Anahtarlar ek duvardan ana malzemeye doğru yönlendirilir | Sert çelikler, yüksek titreşimli bağlantılar, havacılık muhafazaları | Dönmeye ve çekilmeye karşı maksimum direnç | Daha fazla kurulum adımı ve daha büyük göbek çapı |
| Üç delikli dişli uç | Vidalı, perçinli veya kazıklı flanş delikleri | Sac metal, ince paneller, kompozitler | Tam bir ipliğin kesilemeyeceği ince malzeme | Panelin arkasında açıklık veya erişim gerekiyor |
| İç-dış dönüşüm somunu | Dışta erkek diş ve içte dişi diş | İplik standartlarının farklı olduğu yerlerde kullanılan herhangi bir malzeme | Metriği birleştirilmişe veya BSP'yi NPT'ye uyarlama | Her iki dişteki birbirine geçen uzunluğu kontrol edin |
| Dişli tapa ve yağ tapası | Conta yüzeyi veya konik diş formuyla sızdırmazlık | Yağ karterleri, dişli kutuları, hidrolik muhafazalar | Tahliye, doldurma ve muayene portları | Konik ve düz tapalar farklı prensiplerle sızdırmaz hale getirilir |
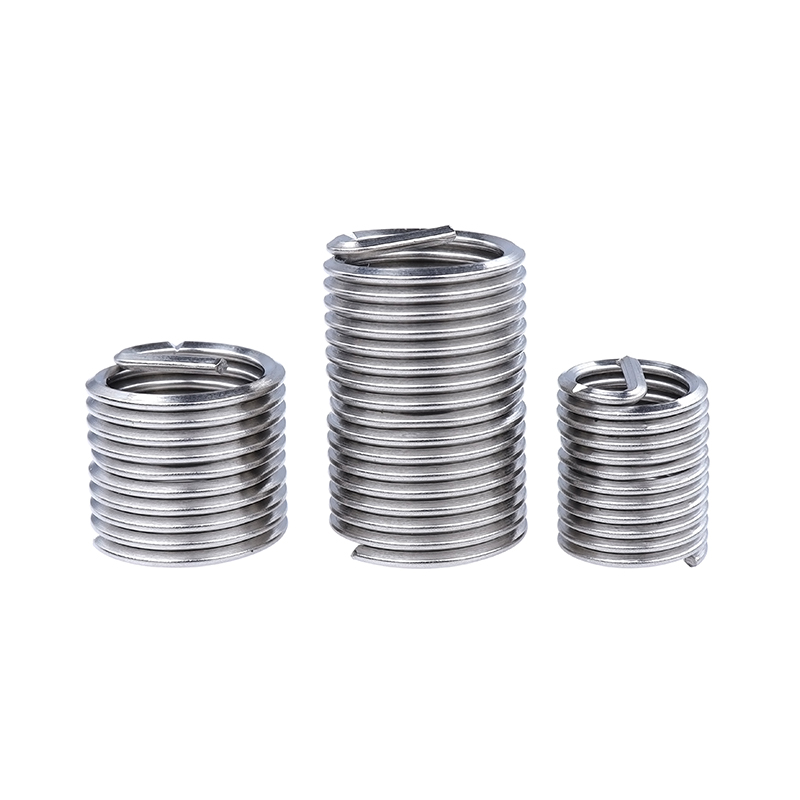 Vida Kilitli Ekleme Vida Kilitli Ekleme is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Ürünü Görüntüle →
Tel vidalı insert daha uzun bir yorumu hak ediyor çünkü güvenlikle ilgili bağlantılarda en sık belirtilen ailedir. Standart bir sarmal bobinin yerinde kalması, kurulu bobinin elastik gerilimine dayanır. Vidalı kilit çeşidi, cıvatanın kendisini kavrayan iç dişe bir kilitleme özelliği ekler ve bu da titreşimden sonra bağlantı elemanını gevşetmek için gereken torku artırır. Güç aktarma organı braketinde veya şasiye monteli sensörde bu fark, 200 saatlik rastgele titreşimden sonra gevşemek yerine kelepçe yükünde kalan bir bağlantı olarak ortaya çıkıyor.
Kendiliğinden kılavuzlanan ekler spektrumun karşı ucunu işgal eder. Patronun yumuşak, duvarın ince olduğu ve sürecin iki yerine tek operasyon gerektirdiği durumlarda bunlar pragmatik bir seçimdir. Ek parça kendi dişini kestiği için pilot delik hiçbir şekilde diş spesifikasyonuna sahip değildir. Bu, tolerans bandına sahip bir delik çapıdır ve bu bant genellikle sıkıdır, genellikle küçük boyutlarda artı veya eksi 0,05 mm civarındadır. Eğer delme işleminiz o bandı tutamaz ise hiçbir kesici uç markası bağlantıyı kurtaramaz.
Anahtar kilitleme parçaları ağır işlere yönelik yanıttır. Bunlar, kesici uç gövdesindeki yuvalardan aşağıya doğru sürülen anahtarlarla takılır ve kesici ucu ana malzemeye mekanik olarak kilitler. Yay gerilimine veya sürtünmeye bağımlılık yoktur. Bu nedenle havacılık muhafazalarında, yüksek titreşimli yerlerde ve tek bir arızanın kabul edilemeyeceği onarımlarda görülürler. Takas, daha büyük bir kurulum alanı ve tezgahta daha fazla adımdır.
Otomotiv Dişli Uçları için Malzeme ve Kaplama Seçenekleri
Aile düzeldikten sonra bir sonraki karar maddi ve sondur. Maliyet, korozyon ve galvanik riskin hepsinin buluştuğu nokta burasıdır. Çoğu sorunu ortadan kaldıran kural basittir: kesici uç malzemesini cıvataya ve çevreye göre eşleştirin ve düşünmeden asla büyük bir katodik ebeveyne küçük bir anodik kesici uç yerleştirmeyin.
Karbon çeliği kesici uçlar iş gücüdür. Güçlüdürler, ucuzdurlar ve şekillendirilmeleri kolaydır ve çinko bazlı kaplamaları sayesinde kuru iç mekan ve hafif nemli ortamlarla iyi başa çıkarlar. Mavi-beyaz çinko ve sarı çinko en sık göreceğiniz iki kaplamadır. Mavi-beyaz çinko, iyi bir görünüme ve orta düzeyde tuz püskürtme direncine sahip, parlak, ince, nispeten düzgün bir katman sağlar. Modern çizgilerde üç değerlikli pasivasyonla üretilen sarı çinko, biraz daha sıcak bir ton sunar ve genellikle beyaz pasa karşı daha iyi bir direnç sunar, bu nedenle gövde altı ve motor bölmesi parçalarında görülür.
Genellikle 303, 304 veya 316 olan paslanmaz çelik ekler, tartışmayı görünümden kimyaya taşır. Tip 303 serbest işlemelidir ve kesici uç gövdesinin otomatik tornalarda yüksek hacimde kesilmesi gerektiğinde doğal seçimdir. Tip 304, genel amaçlı korozyona dayanıklı kalitedir ve kaput altı ve dış mekan kullanımlarının çoğunu kapsar. Tip 316 molibden ekler ve yol tuzu, deniz maruziyeti ve bazı kimyasal ortamlar için doğru cevap haline gelir. Buradaki ödün, östenitik paslanmazın manyetik olmaması ve ısıl işlemle sertleştirilememesidir, bu nedenle birim hacim başına çekme mukavemeti, aynı boyuttaki sertleştirilmiş karbon çeliğinden daha düşüktür.
| Malzeme ve kaplama | Korozyon direnci | Güç | Tipik ortam |
|---|---|---|---|
| Karbon çeliği, sade | Düşük | Yüksek | Yalnızca kuru, yağ buğulu iç mekanlar |
| Karbon çeliği, mavi-beyaz çinko | Orta | Yüksek | Kabin içi, kuru motor bölmesi alanları |
| Karbon çeliği, sarı çinko | Orta to good | Yüksek | Motor bölmesi, su sıçramasına maruz kalan gövde altı bölgeleri |
| 303 paslanmaz çelik | İyi | Orta | İşlenmiş kesici uçlar, genel kaput altı kullanımı |
| 304 paslanmaz çelik | İyi | Orta | Dış kaplama, braketler, karışık malzemeli bağlantılar |
| 316 paslanmaz çelik | Çok iyi | Orta | Yol tuzuna, kıyıya ve yıkamaya maruz kalma |
İki pratik noktayı tekrarlamaya değer. İlk olarak, kaplama kalınlığı etkili diş boyutlarını biraz değiştirir, dolayısıyla kaplanmış bir ek parça boyutsal olarak düz olanla aynı değildir ve kaplama spesifikasyonu, diş bilgisinin yanında çizime aittir. İkincisi, alüminyum döküm içine paslanmaz bir parça yerleştirildiğinde, iki metal potansiyel olarak ıslak bir ortamda temas halinde kalır. Bu galvanik bir çifttir. Büyük bir dökümde küçük bir kesici uç için genellikle kabul edilebilir, ancak parça listesindeki bir kazadan ziyade tasarım dosyasına kaydedilen bilinçli bir karar olmalıdır.
Delik Boyutunun, Diş Boyutunun ve Bağlantı Uzunluğunun Belirlenmesi
Herkes bir çizimdeki konu açıklamasını okuyabilir. Tecrübe gerektiren kısım, bu bilgiyi bir üretim hattının gerçekten tutabileceği bir deliğe, toleransa ve bağlantı uzunluğuna dönüştürmektir. Sonucu belirleyen beş faktör vardır: ana malzeme ve sertliği, pilot delik çapı ve tolerans bandı, ana öğedeki bağlantı uzunluğu, çıkıntı için mevcut duvar kalınlığı ve erişimin yalnızca tek taraftan olup olmadığı da dahil olmak üzere kurulum yöntemi.
Sertlik ilk filtredir. Yaklaşık 60 ila 80 HB yumuşak alüminyumda, kendinden kılavuzlu bir kesici uç, temiz bir ipliği kolayca keser ve helisel bir bobin, uygun şekilde kılavuzlanmış bir STI deliğine ihtiyaç duyar. Yaklaşık 30 HRC'nin üzerinde sertleştirilmiş bir çelikte, kendinden kılavuzlu kesici uçlar kesinlikle yanlış alettir ve tartışma anahtar kilitlemeye veya delinerek ve vidalanarak onarıma kaydırılır.
Pilot delik toleransı ikinci filtredir ve saha arızalarının çoğunun kaynaklandığı yerdir. 0,1 mm'den fazla büyük bir delik, kesici ucun ısırabileceği malzemeyi azaltır ve arıza, bazen sadece birkaç termal döngüden sonra, tork altında dönen bir kesici uç olarak ortaya çıkar. Çok küçük bir delik montaj torkunu artırır, bu da kesici ucun kesilmesine veya ince bir çıkıntının çatlamasına neden olabilir.
Nişan süresi üçüncü filtredir. Yalnızca cıvatanın standart diş kavraması kadar derin bir kesici uç kullanmanın yaygın kısayolu genellikle bir hatadır. Ek parçalar yükü dağıtarak çalışır, dolayısıyla derinlik, bağlantının taşıdığı yük miktarıyla doğru orantılıdır. Aşağıdaki grafik, farklı kesici uç ailelerinin, aynı test koşulları altında aynı ana malzemedeki göreceli çıkarma performansı açısından nasıl karşılaştırıldığını özetlemektedir; bu, takımlamayı taahhüt etmeden önce bu karar hakkında düşünmenin en yararlı yoludur.
Grafiğin söylediği ilk şey, her kesici uç ailesinin, takviyesiz dişli deliği geniş bir farkla aştığıdır. Tablodaki en alttaki kesici uç, yerini aldığı çıplak alüminyum dişe göre hâlâ kabaca yüzde elli daha fazla çekme yükü sağlıyor. Bu boşluk, parçanın tüm gerekçesidir ve tek bir kesici ucun, dökümü değiştirmeden marjinal bir çıkıntı tasarımını güvenli bir tasarım haline getirebilmesinin nedeni de budur.
İkinci gözlem, tel iplik ekleme ailesinin kendi içindeki yayılmadır. Vidalı kilit varyantı burada dolaşmayan varyantın yaklaşık yüzde üç üzerinde yer alır; bu, kilitleme performansıyla ilgili bir iddia değil, biraz farklı bobin geometrisinin bir yansımasıdır ve her ikisinin de aynı derinliğe sahip, uygun şekilde vidalanmış bir STI deliğine monte edildiği gerçeğidir. Gerçek bağlantılarda fark, çizelgenin önerdiğinden daha önemlidir, çünkü kilitleme özelliği, statik çekme yükünü değil bağlantı elemanının gevşetmesi gereken torku etkiler.
Üçüncü nokta, serinin en üstündeki anahtar kilitleme ekiyle ilgilidir. En yüksek endekse ulaşır çünkü tuşlar, yalnızca diş bağlantısına güvenmek yerine yükü doğrudan ana malzemeye aktarır. Titreşimin şiddetli olduğu ve yeniden işleme erişiminin sınırlı olduğu yerlerin belirtilmesinin nedeni tam olarak budur. Maliyet, daha büyük bir patron ve daha uzun bir kurulum döngüsüdür.
Dördüncü nokta, iki kendinden kılavuzlu kesici uç arasındaki karşılaştırmadır. Bu testte paslanmaz versiyonun indeksleri karbon çeliği versiyonundan biraz daha yüksektir; bu da paslanmazın her zaman daha zayıf olduğunu düşünen kişileri şaşırtmaktadır. Bunun nedeni, bu boyut aralığındaki paslanmaz kesici ucun biraz daha sert bir durumda ve marjinal olarak farklı bir yuva geometrisiyle test edilmiş olmasıdır. Dürüst sonuç, 92 ile 96 arasındaki farkın çoğu atölye sürecinin gürültüsünün içinde olduğu ve belirleyici faktör olmaması gerektiğidir. Aralarında yüzde iki veya dört dayanıklılık farkına göre değil, korozyon gereksinimine göre seçim yapın.
Beşinci nokta üç delikli ek parçayla ilgilidir. 104'lük indeksi onu her iki kendinden kılavuzlu kesici ucun üstüne yerleştirir, ancak tel iplik ailesinin oldukça altına yerleştirir. Bu mantıklı çünkü yük yolu tam derinlikli bir diş yerine flanştan ve üç sabitleme noktasından geçiyor. Kalın göbekteki helisel bobinin rakibi değil, ince paneller için bir çözümdür.
Altıncı nokta ise güçlendirilmemiş delik ile ilgili ve vurguyu hak ediyor. 62'de, çıplak dişli delik yalnızca daha zayıf değildir. Aynı zamanda en az tekrarlanabilir seçenektir çünkü performansı tam olarak bu yüksekliğe sahip dökümün yerel gözenekliliğine bağlıdır. Aynı bileşendeki iki delik farklı davranabilir. Ek parça bu değişkenliği ortadan kaldırır ve hat kesintilerine neden olan ortalama güç değil değişkenliktir.
Yedinci olarak, grafik statik bir karşılaştırmadır ve yorgunluk sıralaması olarak okunmamalıdır. Titreşimli bir bağlantıda sıralama değişebilir çünkü gevşemeye direnen mekanizma, çekilmeye direnen mekanizma kadar önemli hale gelir. Vidalı kilit ve anahtar kilitleme tasarımları için durum budur.
Sekizinci olarak, bağlantı uzunluğunun nominal çapın bir buçuk katı kadar sabit tutulduğuna dikkat edin. Bağlantıyı çapın iki katına çıkarırsanız, her kesici uç ailesi kazanır, ancak kendinden kılavuzlu kesici uçlar, tel dişli ve anahtar kilitlemeli ailelerden daha az kazanç sağlar çünkü kendinden kılavuzlu bir kesici uç, yükünün çoğunu ilk birkaç dişin yakınında taşır.
Dokuzuncusu, endeks değerleri mutlak değil görecelidir. Sıralama ve bir tasarım kararını bir meslektaşınıza açıklamak için faydalıdırlar. Bunlar, kendi dökümünüzde, kendi delik işleminizle, kendi montaj torkunuzda yapılacak çekme testinin yerine geçmez.
Onuncu, bir satın alma ekibi için pratik çıkarım, parça başına birkaç sent tasarruf etmek için aileleri değiştirmenin neredeyse hiçbir zaman buna değmeyeceğidir. Ek parça, koruduğu patronun maliyetinin küçük bir kısmıdır ve önlediği arıza modu, hat kesintisi süresiyle ölçülür.
Kurulum Aletleri ve Montaj Hattı Gerçeklik Kontrolü
Yanlış kurulum aletinin kullanıldığı mükemmel bir parça, hurda jeneratörüdür. Takım tartışması kısadır ancak çoğu projenin sessizce başarısız olduğu yerdir çünkü takım genellikle kesici uçla aynı satın alma siparişinde sonradan akla gelen bir düşünce olarak ele alınır.
Tel dişli ek parçalar için kurulum araçları, ek parçanın pırazvanalı veya dolaşıksız olmasına bağlı olarak iki geniş stilde sunulur. Dolaşmayan kurulum, ayrı bir kıvrılma kırma adımını ortadan kaldırır, bu da aksi takdirde dişli kutusuna veya yağ galerisine girebilecek gevşek bir tel parçasını ortadan kaldırır. Üreticinin daha az keskinliğe sahip bir tasarıma yönelmesinin nedeni genellikle kesici ucun kendisi değil, bu tek proses avantajıdır. Çıkarma aletleri, aşınmış veya hasar görmüş bir kesici ucun ana dişe zarar vermeden çıkması gerektiğinde kullanılan muadilleridir.
Kendinden kılavuzlu kesici uçlar için kurulum aleti genellikle iç dişe geçen ve kontrollü bir tork uygulayan bir sürücüdür. İki değişken önemlidir: Sürücü yük altında dışarı çıkmamalı ve kurulum torku izlenmelidir, çünkü kurulum torku, pilot deliğin spesifikasyon dışı olduğunun en erken ve en ucuz göstergesidir. Kurulum torku bir vardiya boyunca yukarı doğru kayarsa matkap aşınıyor demektir.
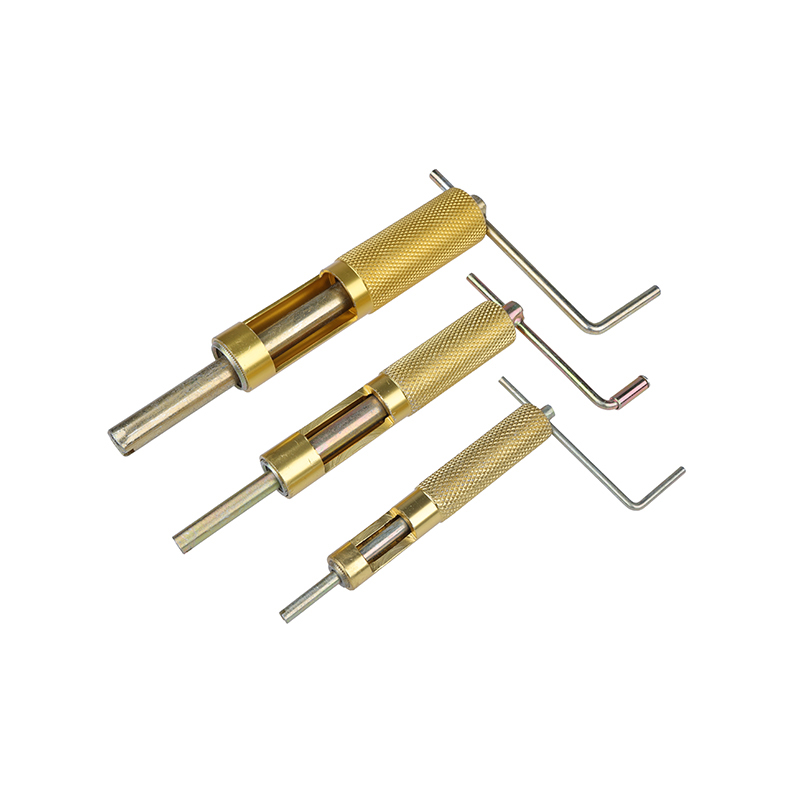 Tel Konu Ekleme Kurulum Aracı Doğru kurulum ve hizalama sağlamak üzere tel dişli ek parçalarını önceden açılmış deliklere doğru bir şekilde vidalamak için kullanılır. Alet, farklı boyutlardaki tel dişlerini barındırır. Ürünü Görüntüle →
Konu tıklamaları aynı görüşmeye aittir. Spiral kanallı kılavuzlar, talaşları kör bir delikten dışarı kaldırır; bu da onları, geride kalan talaşın kalite riski oluşturacağı durumlarda daha güvenli bir seçim haline getirir. Düz kanallı kılavuzlar daha sağlamdır ve genellikle açık deliklerde ve kısa, tozlu talaşlar üreten malzemelerde tercih edilir. Aralarındaki seçim, kesme hızı kararından önce talaş kontrolü kararıdır.
Çizgi gerçeklik kontrolü şudur. Kurulum işlemi iki ele, bir fikstüre ve operatörün hatırlaması gereken bir tork spesifikasyonuna ihtiyaç duyuyorsa süreç sürüklenecektir. İyi kesici uç takımı, doğru kurulumu kolay hale getirir.
Kalite, İzlenebilirlik ve Otomotiv Dişli Uç Üreticisinin Seçimi
Birkaç kuruşa mal olan bir bağlantı elemanı için tedarikçi denetimi fiyatla orantısız ve riskle tamamen orantılıdır. Bir kesici uç arızası kesici uçta durmaz. Bağlantıyı, montajı ve bazen de aracı durdurur.
Yalnızca sertifikalar yerine boyutsal yetenekle başlayın. Bir kesici uç için genellikle ana çap, hatve çapı, uzunluk ve kendinden kılavuzlu tipler için kanal geometrisi anlamına gelen kritik boyutlar hakkında bir yetenek çalışması isteyin. Daha sonra bu boyutların nasıl, hangi sıklıkta ve hangi ölçüyle ölçüldüğünü sorun. Mastar kontrolünü anlatamayan üretici, sürüklenecek bir süreci anlatıyor.
Malzeme izlenebilirliği ikinci sorudur. Isı numaraları, hadde sertifikaları ve çelik partisi ile bitmiş parti arasındaki bağlantı, bir ek parçayı bir sarf malzemesinden bir güvenlik bileşenine dönüştüren unsurlardır. Paslanmaz kaliteler için, gerçek kalite olan 303, 304 veya 316'yı gösteren bir sertifika, kutunun üzerindeki etiketten daha önemlidir.
Yüzey kalitesi üçüncü sorudur ve en sık atlanan sorudur. Kaplama kalınlığı, yapışma ve kaplama sonrasında hidrojen kırılganlığının giderilmesinin varlığı, yüksek mukavemetli çelik bağlantı elemanlarıyla ilgilidir. Kesici uçlar için ana endişeler, diş uyumunu etkileyen kalınlık kontrolü ve korozyon ömrünü etkileyen bobin veya yuva içindeki tekdüze kaplamadır.
Dördüncü soru kapasite ve sürekliliktir. Büyük ve istikrarlı bir tedarik ilişkisi, düşük bir ilk fiyat teklifinden daha önemlidir; çünkü mühendislik değişiklikleri, kapasite sıkışıklıkları ve nakliye kesintileri, üretimi fiilen durduran olaylardır. Kendi tesisi, kendi makine filosu ve belgelenmiş üretim geçmişi olan bir ortağın planlamasını yapmak, iyi bir fiyata sahip bir tüccardan daha kolaydır.
Beşincisi, aralığın genişliğine bakın. Karbon çeliği, çinko kaplamalı çelik ve paslanmaz çelikten oluşan aynı iplik ailesini ve buna uygun kılavuzları, sürücüleri ve çıkarma aletlerini sunabilen bir tedarikçi, hak kazanmanız gereken satıcı sayısını azaltır. Bu birleştirme mühendislik zamanından tasarruf sağlar ve mühendislik zamanı çoğu projede en kıt kaynaktır. Bu serinin arkasındaki şirket hakkında daha fazla bilgiyi sitemizde bulabilirsiniz. şirket profili sayfası .
Uygulama Senaryoları: Motor, Şanzıman, Şasi ve EV Tepsileri
Aynı kesici uç, bulunduğu yere bağlı olarak farklı davranır. Hemen hemen her araç programında birkaç senaryo tekrarlanır ve seçim mantığı, bunları ayırmaya değer olacak kadar farklıdır.
Motor ve şanzımanDöküm alüminyum muhafazalar, kapaklar ve yatak kapakları hakimdir. Termal döngü sabittir, yağ buharı mevcuttur ve mafsalın çoğu zaman yeniden tork olmadan aracın ömrü boyunca hayatta kalması gerekir. Kilitleme özelliğine sahip tel dişli ek parçalar ve anahtar kilitleme ekleri burada yaygındır. Öncelikleri: titreşimden sonra tutma, 120 derece C ve üzeri sıcaklıkta stabil kelepçe yükü ve yağ ve soğutma sıvısına maruz kalmayla uyumlu korozyon direnci. | Şasi ve gövde yapısıKarışık malzeme bağlantıları, yüksek galvanik risk ve yol tuzuna maruz kalma. Kendinden kılavuzlu ekler alüminyum alt çerçevelerde ve kompozit veya ince duvarlı yapılarda görünürken, üç delikli ekler, dokunulamayacak kadar ince panellere hizmet eder. Öncelikler: korozyon direnci, eşleşen bağlantı elemanıyla galvanik uyumluluk ve yüksek hacimli bir hatta tekrarlanabilir bir pilot delik. |
EV akü tepsileri ve muhafazalarıÇok sayıda dişli noktaya sahip büyük alüminyum yapılar, sıkı sızdırmazlık gereksinimleri ve gevşek döküntülere karşı düşük tolerans. Dişli ekler ve dönüştürme somunları, tek bir alüminyum dökümün birçok bağlantı elemanı standardını kabul etmesine olanak tanır. Öncelikler: Gevşek talaşlardan ve kırık parçalardan mutlak özgürlük, yüzlerce noktada tutarlı kurulum torku ve temiz proses dokümantasyonu. | Demiryolu ve havacılıkYükseker safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Öncelikler: belgelenmiş izlenebilirlik, tekrarlanabilir çıkarma performansı ve sahada işe yarayan belgelenmiş bir onarım prosedürü. |
Dört senaryonun tamamında tek bir model geçerlidir. Ek hiçbir zaman tek başına seçilmez. Bağlantı elemanı, delik işlemi ve kurulum aletiyle birlikte seçilir ve karar, genel bir test çubuğu yerine gerçek üretim malzemesi üzerinde yapılan çekme testiyle doğrulanır.
Onarım ve Bakım: Sıyrılmış Dişler ve Tahliye Tapaları
Her kesici uç yeni bir parçaya girmez. Talebin önemli bir kısmı onarımdan geliyor ve onarımın kendi kuralları var. En yaygın iki iş, yumuşak dökümde soyulmuş bir diş ve hasarlı bir boşaltma veya doldurma portudur.
Soyulmuş bir iplik için sıra basit ama affetmez. Kalan deliği ölçün, belirtilen büyük boyuta kadar delin, doğru STI musluğuyla kılavuz çekin ve kesici ucu belirtilen derinliğe, normalde yüzeyin biraz altına yerleştirin. Ölçüm adımının atlanması, bir ay içinde tekrar başarısız olan bir onarımın olağan nedenidir. Delik zaten bir kez onarılmışsa, aynı konuma ikinci bir bobin uygun olmayabilir ve bir anahtar kilitleme parçası veya dönüştürme somunu daha iyi bir çözüm olabilir. Alüminyum dökümler en yaygın konakçıdır ve bu yazıda alüminyum onarım işlerinde kesici uç davranışı hakkında faydalı bir tartışma vardır. alüminyumda diş onarımı hakkında teknik makale .
Boşaltma ve doldurma portları farklı bir sorundur. Arıza genellikle sızdıran veya hasar görmüş bir fiştir, soyulmuş bir diş değildir ve düzeltme, portun bir pul ile kapatılmış düz bir diş mi yoksa müdahaleyle kapatılmış bir konik diş mi olduğuna bağlıdır. Düz bir tapa, conta yüzeyine ve kontrollü bir torka dayanır; bu nedenle aşırı sıkma, sızdırmazlığı iyileştirmek yerine sızdırmazlık yüzeyine zarar verir. Konik tapa, diş bağlantısına dayanır, dolayısıyla dönüş sayısı önemlidir ve tapa süresiz olarak yeniden kullanılmamalıdır. Sızdırmazlık ilkesinin doğru olması, malzeme kalitesinden daha önemlidir; ancak 316 paslanmaz tapa, limanın yolun spreylendiği veya yıkandığı durumlarda mantıklı bir seçimdir.
Filo ve ağır ekipman işlerinde, her iki onarım da genellikle bileşen yerindeyken yapılır; bu da erişimin sınırlı olduğu ve temizliğin sürdürülmesinin zor olduğu anlamına gelir. Bu, tamir takımlarında dolaşmayan uçların kullanılmasına yönelik bir argümandır, çünkü kırılacak ve çıkarılacak bir sap yoktur.
Yapılandırma Kartları: Ekleme Stilini Sahip Olduğunuz Patronla Eşleştirme
İki tasarım kağıt üzerinde eşit derecede geçerli göründüğünde, eşitliği bozan genellikle yükseklik geometrisidir. Aşağıdaki dört konfigürasyon, gerçek bir çizim incelemesindeki kararların çoğunu kapsar.
Kalın başlık, yumuşak malzeme
Dişli bir STI deliğine bir tel iplik ek parçası. Çekme mukavemeti, küçük montaj alanı ve onarım kolaylığı arasında en iyi denge. Bağlantıda titreşim görülmesi durumunda kilitleme varyantını kullanın.
İnce duvar, tek işlem
Kendiliğinden kılavuzlanan bir ek. Kontrollü bir pilot delikte kendi dişini keser ve ayrı bir kılavuz çekme adımına ihtiyaç duymaz. Pilot delik toleransı kritik kontrol noktasıdır.
Yüksek titreşim, sert malzeme
Bir anahtar kilitleme eki. Anahtarlar gövdeyi mekanik olarak ana malzemeye kilitler ve iplik sürtünmesine olan bağımlılığı ortadan kaldırır. Daha büyük zarf, daha yüksek güvenilirlik.
Panel dokunulamayacak kadar ince
Vidalar, perçinler veya kazıklarla sabitlenen üç delikli dişli bir parça. Yükü sac kalınlığı yerine flanşın içine taşır ve panelin arkasından erişime ihtiyaç duyar.
Bu dört kartın birlikte okunması basit bir karar ağacı sağlar. Dişli delik için yeterli malzeme varsa ve bağlantı önemliyse tel dişli ek parça kullanın. Yeterli malzeme yoksa veya işlemin tek adımlı olması gerekiyorsa, kendinden kılavuzlu bir kesici uç kullanın. Bağlantının güvenlik açısından kritik olması ve titreşimin şiddetli olması durumunda anahtarlı kilitleme parçası kullanın. Hiç kalınlık yoksa üç delikli bir kesici uç kullanın. Dönüştürme somunları ve dişli tapalar da dahil olmak üzere diğer her şey farklı bir sorunu çözer: bir diş standardının uyarlanması veya bir bağlantı noktasının kapatılması.
Maliyet, Teslim Süresi ve Otomotiv Dişli Uçlarının Tedarik Edilmesi
Bir kesici ucun satın alma fiyatı neredeyse hiçbir zaman karardaki en büyük rakam değildir. Önemli olan, çalışan bir bağlantının toplam maliyetidir ve buna takımlar, proses kontrolü, hurda oranı ve hat durma maliyeti dahildir.
Üç maliyet faktörü genellikle birim fiyatın üzerinde yer alır. Birincisi pilot delik veya STI musluk kalitesidir. Kayan ucuz bir kılavuz, teknik özelliklere uygun olmayan deliklere neden olur ve standart dışı delikler, kurulum torkunda sapmalara, yeniden işleme ve hurdaya neden olur. Musluğu yükseltmek genellikle ek parçanın kalitesini düşürmekten daha az maliyetlidir. İkincisi kurulum araçlarıdır. İki el gerektiren bir sürücü hattı yavaşlatır ve yanlış hizalanmış kurulum olasılığını artırır. Üçüncüsü parça çeşitliliğidir. Bir fabrikanın stokladığı her ilave kesici uç boyutu, envanter, eskime riski ve toplama hatalarına katkıda bulunur. Aynı boyuttaki karbon çeliği, çinko kaplamalı ve paslanmaz çeşitleri kapsayabilen bir tedarikçiyle az sayıda diş boyutuyla birleştirmek, yavaş hareket eden stok kuyruğunu azaltır.
Teslim süresinde sorulmaya değer sorular ortalamalarla değil tamponla ilgilidir. Standart üretim teslim süresi nedir, minimum sipariş miktarı nedir ve haftalık olarak tüketilen boyutlar için nasıl bir tampon mevcuttur? Hızlı hareket eden bedenler için tutarlı stok tutabilen bir tedarikçi, yılda iki kez sipariş ettiğiniz beden için üç gün daha kısa fiyat teklifi veren tedarikçiden daha değerlidir.
Uluslararası bir toptancı veya distribütörle çalışan alıcılar için aynı mantık bir seviye yukarı uygulanır. Distribütörün bir partiyi fabrika sertifikasına kadar izleme yeteneği, üreticinin kendi kayıtlarına bağlıdır. Bu nedenle, yalnızca faturayı düzenleyen kuruluşu değil, parçanın arkasındaki fabrikayı da anlamak önemlidir. Büyük bir aylık hacimde tutarlılık, belgelenmiş bir denetim rutini ve istikrarlı bir makine parkı, bir tedarik hattını sessiz tutan özelliklerdir.
Otomotiv Dişli Ek Parçaları Hakkında Sıkça Sorulan Sorular
Bunlar tasarım incelemelerinde, kalite toplantılarında ve erken tedarikçi görüşmelerinde en sık karşılaşılan sorulardır. Her cevap kısa ve pratiktir ve her biri gerçek bir çizim ve gerçek bir üretim süreciyle çalıştığınızı varsayar.
Otomotiv dişli ek parçaları genellikle hangi malzemeden yapılır?Çinko bazlı kaplamalı karbon çeliği en yaygın olanıdır ve bunu 303, 304 ve 316 paslanmaz çelik takip eder. Karbon çeliği daha düşük maliyetle daha yüksek sertlik ve mukavemet sağlarken, paslanmaz çelik korozyon direnci için seçilir. Doğru cevap çevreye ve cıvata malzemesine bağlıdır. |
Tel dişli bir ek parça mı yoksa kendinden kılavuzlu bir ek parça mı kullanmalıyım?Başlık, dişli bir delik için yeterince kalın olduğunda ve bağlantının küçük bir kurulum alanı ile maksimum çekme performansına ihtiyaç duyduğu durumlarda tel dişli ek parça kullanın. Malzeme yumuşak olduğunda, duvar ince olduğunda ve işlemin tek adımlı olması gerektiğinde kendinden kılavuzlu bir kesici uç kullanın. Pilot deliği kontrolü her iki durumda da kritik öneme sahiptir. |
Kendiliğinden kılavuzlanan bir kesici uç için hangi pilot delik boyutuna ihtiyacım var?Malzemeye ve boyuta özeldir ve genellikle küçük metrik boyutlarda kabaca artı veya eksi 0,05 mm'lik bir bantla fiyatlandırılır. Asla tahmin etmeyin. Tam malzemeniz ve sertliğiniz için kesici uç üreticisinden önerilen deliği talep edin ve üretim dökümünde çekme ve montaj torku kontrolü ile bunu doğrulayın. |
Otomotiv dişli uçları alüminyum motor bloklarında çalışır mı?Evet ve bu onların en yaygın kullanımlarından biridir. Alüminyum çeliğe göre yumuşaktır, dolayısıyla dökümdeki doğrudan diş zayıf noktadır. Bir ek parça, yük taşıma dişini çeliğe veya paslanmaza yeniden yerleştirir ve yükü daha uzun bir bağlantı uzunluğuna yayar, bu da çekilme direncini çıplak dişli deliğin çok üzerine çıkarır. |
Bir kesici ucun titreşim altında geri çekilmesini nasıl durdurabilirim?Üç yaklaşım işe yarıyor. Cıvatayı kavrayan bir kilitleme teli dişli ek parçası kullanın, ana malzemeye mekanik olarak kilitlenen bir anahtar kilitleme ek parçası kullanın veya cıvatanın kelepçe yükünü muhafaza etmesi için bağlantı tasarımını düzeltin. Tork kaybı ölçümüyle rastgele titreşim testi, seçimi onaylamanın tek güvenilir yoludur. |
Paslanmaz çelik bir uç, karbon çeliğinden daha mı zayıftır?Aynı boyut ve durumda, östenitik paslanmazın sertliği daha düşüktür ve tamamen sertleştirilemez, dolayısıyla birim hacim başına çekme performansı genellikle daha düşüktür. Pratik fark genellikle delik kalitesi ve kavrama uzunluğunun etkisi ile karşılaştırıldığında küçüktür. Dayanıklılık için değil, korozyon için paslanmazı seçin. |
Otomotiv dişli kesici uçlarını elle takabilir miyim?Tek bir onarım için evet, doğru sürücü ve tork anahtarıyla. Üretim için hayır. Elle kurulum derinlik, hizalama ve torkta farklılıklara yol açar ve kesici uç arızalarına neden olan da bu farklılıklardır. Üretim kurulumunda, izlenen torka sahip kontrollü bir sürücü kullanılmalıdır. |
Bir ekin ilk ürün incelemesinde neyi kontrol etmeliyim?Ana ve hatve çaplarını, uzunluğunu, varsa yuva veya kama geometrisini, kaplama kalınlığını ve malzeme sertifikasını kontrol edin. Daha sonra üretim dökümündeki montaj torkunu ve çekmeceyi kontrol edin. Boyutsal kontroller tek başına kesici uç ile ana malzeme arasındaki uyumsuzluğu tespit edemez. |
Bir kesici uç ne kadar derine yerleştirilmelidir?Üreticinin talimatlarına göre normalde yüzeyin biraz altına kadar yıkayın. Derinlik hem takılı diş konumunu hem de yük dağılımını etkiler. Çok sığ olması etkileşimi ve çekilmeyi azaltır; çok derin olması bağlantı elemanını engelleyebilir veya ek parçanın sızdırmazlık yüzeyinden dışarı çıkmasına neden olabilir. |
Aynı tedarikçi ek parçalar, kılavuzlar ve kurulum aletleri sağlayabilir mi?Tercih edilir. Uçlar, kılavuzlar, sürücüler ve çıkarma aletleri için tek bir kaynak, bir bağlantı düşük performans gösterdiğinde değişkenlerin sayısını azaltır ve kalite incelemesi sırasında kesici uç tedarikçisi ile takım tedarikçisinin birbirine işaret ettiği durumu ortadan kaldırır. |
Bundan Sonra Nereye Gidilmeli
Bir aile seçme noktasındaysanız en hızlı yol, bağlantıyı dört satırda tanımlamaktır: ana malzeme ve sertlik, diş boyutu, mevcut duvar kalınlığı ve bağlantının titreşim veya termal döngü görüp görmediği. Bu dört hattan aile bir veya iki adayla daralır ve geri kalan iş, üretim dökümünde bir çekme testidir.
Kaynak bulma noktasındaysanız, bu makaledeki sorular doğrudan tedarikçi anketiyle eşleşir. Hızlı hareket eden boyutlarda boyutsal yetenek, malzeme izlenebilirliği, kaplama kontrolü, kurulum torku izleme ve stok politikası hakkında bilgi alın. Cevaplar, uzun bir programı destekleyebilen bir üreticiyi yalnızca bir satın alma siparişini doldurabilen bir üreticiden ayıracaktır.
Bu sitedeki iki kaynak bundan sonra açılmaya değer. şirket ve fabrika profili üretim tabanını, makine filosunu ve dişli bağlantı ürün gamının ardındaki kalite yaklaşımını kapsamaktadır. Buradan ürün bölümleri aileye göre düzenlenir, böylece aynı tedarik zincirinden ayrılmadan doğrudan tel dişli ek parçadan kurulum aletine veya kendinden kılavuzlu ek parçadan eşleşen musluğa geçebilirsiniz.
 Paslanmaz Çelik Kendiliğinden Vuran Diş Ekleme Paslanmaz çelik kendinden kılavuzlu dişli ekler, dişli bağlantıları güçlendirmek için tasarlanmış bağlantı elemanlarıdır. Standart kesici uçların aksine, paslanmaz çelikten yapılmıştır... Ürünü Görüntüle →
Yeni bir program planlayan ekipler için bir sonraki pratik adım, örnek bir kittir: iki veya üç aday ailenin her birinde bir boyut ve ayrıca kendi oyuncu seçiminiz üzerinde test edilen eşleştirme araçları. Bu test birkaç güne ve az miktarda malzemeye mal olur ve ilk etapta kesici uç seçimini zorlaştıran belirsizliğin neredeyse tamamını ortadan kaldırır.