


Bir makinist tezgahının üzerine bir çizim düşüyor. Açıklamada, küçük dişli bir yağ tahliye tapası ve bir grup kendinden kılavuzlu ek parça için "303 paslanmaz" yazıyor. Kimse parçanın yeterince güçlü olup olmayacağını sormuyor çünkü notun seçilmesinin nedeni hiçbir zaman güç değildi. Parçanın seçilmesinin nedeni, bir vida makinesinin vardiya başına binlerce parçayı temiz bir şekilde kırılan talaşlarla döndürmesi gerektiği ve bitmiş bileşenin hala yıllar süren nem, yol tuzu spreyi ve atölye nemine dayanması gerektiğidir. Bu değiş tokuş tam olarak 303 paslanmaz çelik malzeme özelliklerinin tanımladığı şeydir: ilk olarak işleme için tasarlanmış östenitik kalite ve ikinci olarak korozyon direnci.
Detaydan önce kısa versiyon: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9), talaşları kırmak için kasıtlı olarak yüzde 0,15 ila 0,35 oranında kükürt eklenen 18/8 tipi krom-nikel östenitik paslanmaz çeliktir. Isıl işlemle sertleştirilemez, tavlanmış durumda esas olarak manyetik değildir, tavlanmış çekme mukavemeti 500 ila 700 MPa bandında yer alır ve genel korozyon direnci 304'e yakındır. Açıkça geride kaldığı tek yer klorür çukurlaşması direncidir, çünkü onu bu kadar güzel bir şekilde makine yapan aynı manganez sülfit kalıntıları aynı zamanda agresif bir ortamda çözünen ilk şeydir.
Bu makale, bu kısa yanıtın arkasında yatan bileşim, mekanik ve fiziksel veriler, işlenebilirlik, korozyon davranışı, ısı ve kaynak sınırları, seçim mantığı ve kaynak bulma kontrollerini ele almaktadır. Bir ders kitabı için değil, bir çizim veya satın alma siparişinde malzeme seçimini gerekçelendirmek zorunda olan mühendisler, satın almacılar ve kalite personeli için yazılmıştır.
Önemli çıkarım: 303 paslanmaz çelik, klorür çukurlaşması direncini tüm paslanmaz çelikler arasında en yüksek işleme hızlarından biri olarak takas eden, serbest işlenen bir östenitik kalitedir; bu nedenle dişli ekler, adaptörler ve tahliye tapaları gibi vidayla işlenmiş parçalara hakim olmasının nedeni budur.
Bir Bakışta 303 Paslanmaz Çelik Malzeme Özellikleri
Bireysel değerleri detaylandırmadan önce, tüm notun tek bir görünümde görülmesine yardımcı olur. Aşağıdaki tablo, çoğu malzeme sertifikasında ve veri sayfasında görünen 303 paslanmaz çelik malzeme özelliklerini, her birinin atölyedeki pratik sonuçlarıyla birlikte özetlemektedir.
| Mülkiyet | Tipik değer | Dişli bir bileşen için ne anlama gelir? |
|---|---|---|
| Sınıf ailesi | Östenitik, krom-nikel | Isıl işlemle sertleştirilmez; güç soğuk işten gelir |
| UNS / EN tanımı | S30300 / 1.4305 | AISI 303 ve X8CrNiS18-9 ile çoğu çizimde değiştirilebilir |
| Çekme mukavemeti (tavlanmış) | 500 ila 700 MPa | Kesme ve sıkıştırmaya maruz kalan kesici uçlar ve tapalar için uygundur |
| Yüzde 0,2 akma dayanımı (tavlanmış) | 190 ila 260 MPa | Düşük verim, cömert diş bağlantısı ihtiyacını doğurur |
| Uzama | Yüzde 35 ila 50 | İyi süneklik sayesinde dişler çatlamak yerine yuvarlanır ve deforme olur |
| Sertlik (tavlanmış) | 160 - 200 HB | Yüksek yüzey hızında standart karbür takımlarla işlenebilir |
| Bağıl işlenebilirlik | B1112'nin yaklaşık yüzde 78'i | 304'ten kabaca 1,7 kat daha hızlı kesilir |
| Manyetik davranış | Tavlandığında aslında manyetik değildir | Soğuk çalışma veya diş çekme sonrasında hafif manyetizma |
| Klorür çukurlaşma direnci | 304'ten düşük ve 316'dan çok düşük | Deniz, kimyasal ve ağır buz çözücü maddelere maruz kalmaktan kaçının |
Önemli çıkarım: Spesifikasyonda yalnızca "paslanmaz" yazıyorsa, 303 ve 304, rafta aynı görünseler bile klorür ortamında birbirinin yerine kullanılamaz.
Kimyasal Bileşim ve Sınıf Tanımları
Alaşım 303, 18/8 östenitik ailesinin serbest işleme modifikasyonudur. Temel kimyası, kontrollü kükürt veya selenyum ilaveleriyle esasen 304'tür ve korozyon performansını iyileştirmeye yönelik herhangi bir girişimden ziyade, yüksek hacimli çubuk üretiminin gerçeklerini yansıtan, biraz gevşetilmiş bir karbon ve fosfor sınırıdır.
| Öğe | Aralık | Sınıftaki rol |
|---|---|---|
| Karbon (C) | maksimum 0,15 | Tane sınırları boyunca krom karbür oluşumunu sınırlamak için kapaklıdır |
| Silikon (Si) | Maksimum 1,00 | Erime sırasında deoksidasyon; artık seviyeler işlenebilirliği biraz etkiler |
| Manganez (Mn) | Maksimum 2,00 | Talaşları kıran manganez sülfit kalıntıları oluşturmak için kükürt ile birleşir |
| Fosfor (P) | maksimum 0,20 | 304 ödeneğinden yüksek; talaş kırılganlığına biraz katkıda bulunur |
| Kükürt (S) | 0,15 ila 0,35 | Tanımlayıcı ekleme; talaşları kısaltan iç çentikler oluşturur |
| Krom (Cr) | 17,0 ila 19,0 | Korozyona karşı direnç sağlayan pasif oksit filmi oluşturur |
| Nikel (Ni) | 8,0 ila 10,0 | Östenitik yapıyı stabilize ederek süneklik ve tokluk sağlar |
| Molibden (Mo) | Maksimum 0,60 (isteğe bağlı) | Kasıtlı olarak eklenmemiştir; 303'ü 316'dan ayıran şey yokluktur |
Kükürt içeriği bu tablodaki en önemli sayıdır ve aynı zamanda en sık yanlış belirtilen sayıdır. Yüzde 0,15'lik kükürt makinelerindeki ısıtma, yüzde 0,30'luk ısıtmadan gözle görülür derecede daha kötü, ancak her ikisi de 303 spesifikasyonuyla tamamen uyumlu. Yılda milyonlarca küçük kesici uç üreten bir vida işleme atölyesi için bu dağılım doğrudan takım değişikliklerine, çevrim süresine ve hurda oranına dönüşür.
Selenyum ve bakır çeşitleri
Çizimlerde düzenli olarak iki varyant görünür ve standart 303 ile aynı olarak değerlendirilmemelidir:
- 303Se (UNS S30323) - serbest işleme ilavesi olarak selenyum kükürtün yerini alır. Talaş kontrolü iyidir ve yüzey kalitesi genellikle daha iyidir, ancak işlenebilirlik indeksi kükürt içeren 303'ten biraz daha düşüktür. Bunu seçmenin ana nedeni, geliştirilmiş sıcak ve soğuk şekillendirilebilirlik ve selenyum kalıntılarının sülfürlere göre daha az agresif çukur başlatıcılar olması nedeniyle biraz daha iyi korozyon direncidir.
- 303Cu - Geliştirilmiş soğuk şişirme veya biraz daha iyi korozyon performansına ihtiyaç duyulan durumlarda kullanılan bakır yataklı bir varyant. Bağlantı elemanı stoğunda ve soğuk şekillendirilmiş parçalar için telde yaygındır.
- 303Sülf ve jenerik 303 - "303" tek başına kükürt içeriğini, sertlik derecesini veya teslimat koşulunu tanımlamadığından her zaman yazılı bir kimya aralığına ve bir sertifikaya bağlanması gereken ticari tanımlamalar.
İthalat belgelerini incelerken bilinmesi gereken sınıf eşdeğerleri arasında AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 ve GB/T Y1Cr18Ni9 yer alır. Uygulamada, Asya, Avrupa veya Kuzey Amerika'daki bir tedarikçinin tümü aynı aileyi teklif edecektir, ancak sertifika formatı ve test kapsamı farklıdır, dolayısıyla satın alma siparişinde hangi standardın geçerli olduğunu belirtmesi gerekir.
Temel çıkarım: 303 makinesini iyi yapan şey yüzde 0,15 ila 0,35 arasındaki kükürttür, ancak bu pencerenin içindeki tam nokta, yüksek hacimli işler için sabitlenmesi gereken bir satın alma değişkenidir.
303 Paslanmaz Çeliğin Mekanik Özellikleri
303'ün mekanik verileri her zaman duruma bağlıdır ve çoğu spesifikasyon hatasının meydana geldiği yer burasıdır. Tavlanmış çubuk için verilen bir veri sayfası, aynı kalitede soğuk çekilmiş çubuk için verilen bir veri sayfasının yanında zayıf görünüyor ve her ikisi de doğru. Bunun nedeni 303'ün östenitik olması ve su verme veya temperleme yoluyla güçlendirilememesidir. Mevcut tek kaldıraç, ya işlemeden önce çubuk çekme olarak ya da bundan sonra diş açma ve şekillendirme olarak uygulanan soğuk çalışmadır.
| Mülkiyet | Tavlanmış çubuk | Soğuk çekilmiş veya haddelenmiş çubuk |
|---|---|---|
| Çekme mukavemeti | 500 ila 700 MPa | 690 ila 860 MPa |
| Yüzde 0,2 akma dayanımı | 190 ila 260 MPa | 450 ila 700 MPa |
| Uzama in 50 mm | Yüzde 35 ila 50 | Yüzde 10 ila 25 |
| Alanın azaltılması | Yaklaşık yüzde 50 | Yaklaşık yüzde 35 |
| Sertlik | 160 - 200 HB | 230 ila 320 HB |
| Esneklik modülü | 193 ila 200 GPa | 193 ila 200 GPa |
| Poisson oranı | 0.30 | 0.30 |
Bu tablodan iki sonuç çıkıyor. Birincisi, tavlanmış 303'ün akma-gerilme oranı düşüktür, kabaca 0,35 ila 0,45, bu da malzemenin kırılmadan önce gözle görülür şekilde deforme olduğu anlamına gelir. Dişli geçme parça veya dönüşüm somunu için bu süneklik faydalıdır: dişli kenarları çatlamak yerine hafif kusurlu bir eşleşme dişine uyum sağlayabilir. İkincisi, aynı süneklik, bir ipliğin yumuşak bir ana malzemeden, ek parçanın kendisi arızalanmadan çok önce çekilebileceği anlamına gelir, böylece ana malzeme mukavemeti ve birleştirilmiş diş uzunluğu genellikle bağlantıyı yönetir.
Yalnızca güce değil, güce karşı katılım
Alüminyum muhafazalarda yaygın bir hata, daha fazla kavrama yerine daha güçlü bir kesici uç belirtmektir. Eğer 303 paslanmaz kesici uç, yalnızca dört dişin birbirine geçtiği bir döküm alüminyum göbeğe takılırsa, kesici uç kalitesine bakılmaksızın önce alüminyum makas kesilir. Üretimde geçerli olan pratik katılım kuralları şunlardır:
- Çelik ve dökme demir ebeveynler için, anma diş çapının en az 1,0 ila 1,5 katını hedefleyin.
- Alüminyum ve magnezyum ebeveynler için, nominal çapın 2,0 katını hedefleyin veya yükü dağıtmak için tasarlanmış anahtarlı kilitleme veya üç delikli kesici uç kullanın.
- Plastikler ve kompozitler için yük, diş bağlantısı yerine bağlı veya kalıplanmış bir parça tarafından taşınır ve 303'ün rolü iç diş formuyla sınırlıdır.
- Titreşimin mevcut olduğu durumlarda, yalnızca torka güvenmek yerine vida kilitlemeli bir tel ek parça veya kilitleme yaması belirtin.
Yorulma performansı da aynı mantığı izler. Döner bükmede tavlanmış 303'ün dayanıklılık sınırı, soğuk işlenmiş çubuğun çok altında yer alır ve dişli bir bağlantıda yorulma ömrü, ilk takılan dişteki çentik tarafından belirlenir. İşleme sonrasında ipliğin yuvarlanması, kökte artık basınç gerilimi bırakır ve kesmeye kıyasla yorulma ömrünü önemli ölçüde artırır; bu, yüksek hacimli paslanmaz bağlantı elemanları için diş açmanın varsayılan yöntem olarak kalmasının bir nedenidir.
Önemli çıkarım: 303 ısıl işleme tabi tutulamaz, bu nedenle kabaca 700 MPa'nın üzerindeki herhangi bir güç gereksinimi, soğuk işlenmiş bir temper belirtilerek ve daha düşük süneklik kabul edilerek karşılanmalıdır.
303 Paslanmaz Çeliğin Fiziksel ve Termal Özellikleri
Fiziksel veriler, özellikle sıcaklık döngüsünün görüldüğü montajlarda çoğu tasarımcının beklediğinden daha fazla önem taşır. Alüminyum muhafazadaki paslanmaz bir parça, ana metalden farklı bir oranda genişler ve ön yükte ortaya çıkan değişiklik genellikle bir bağlantıyı gevşeten şey yalnızca titreşim değil, olur.
| Mülkiyet | Tipik değer | Tasarım uygulaması |
|---|---|---|
| Yoğunluk | 7,9 g/cm3 | Bileşen kütlesi aynı geometri için karbon çeliğine yakındır |
| Erime aralığı | 1400 ila 1420°C | Herhangi bir otomotiv veya havacılık servis sıcaklığının çok üstünde |
| Özgül ısı | Yaklaşık 500 J/kg·K | Alüminyum ile karşılaştırıldığında ısınması yavaş ve soğuması yavaştır |
| 100 °C'de termal iletkenlik | Yaklaşık 16,2 W/m·K | Isının uzaklaştırılması zayıf olduğundan işleme sırasında kesme sıvısının akmasını sağlayın |
| Elektriksel direnç | Yaklaşık 0,72 mikro-ohm metre | İletken yollar için tercih edilen bir malzeme değil |
| Termal genleşme, 20 ila 100 °C | K başına yaklaşık 17,3 x 10⁻⁶ | Yaklaşık 23 ile alüminyumdan daha düşük, bu da sıcakken ön yükü değiştiriyor |
| Bağıl manyetik geçirgenlik | Yaklaşık 1,02 tavlanmış, soğuk işlendiğinde yaklaşık 3'e kadar | Manyetizma gerekliliklerini gerçek sıcaklığa göre doğrulayın |
| Esneklik modülü | 193 ila 200 GPa | Alüminyumdan daha sert olduğundan yük paylaşımı kesici ucun lehinedir |
Manyetik davranış özel bir notu hak ediyor. Birçok müşteri paslanmaz parçayı, üzerine mıknatıs yapıştığı için reddeder. 303'te soğuk çekme, diş çekme veya şiddetli işleme sonrasında zayıf bir çekim normaldir ve beklenir, çünkü bu işlemler östeniti kısmen martensite dönüştürür. Tamamen tavlanmış, gerilimden arındırılmış bir 303 parçası 1,02'ye yakın geçirgenlik gösterirken, aşırı derecede soğuk şekillendirilmiş bir parça bu rakamın birkaç katını gösterebilir. Eğer bir spesifikasyon manyetik olmayan bir davranış gerektiriyorsa, bu gereklilik ham maddeye değil bitmiş duruma göre yazılmalıdır.
Termal genleşme şekli aynı zamanda pratik bir alan problemini de açıklamaktadır. Alüminyum bir muhafazaya paslanmaz bir tapa takıldığında ve düzenek ısındığında alüminyum daha hızlı büyür. Fiş, çelik mahfazanın varsayılan değerine kadar torklanırsa ön yük düşebilir ve bağlantı noktası sızabilir. Yüksek sıcaklık uygulamalarında, biraz daha yüksek bir başlangıç torku, kontrollü sıkıştırmaya sahip bir sızdırmazlık contası veya sıcaklık aralığı için derecelendirilmiş bir diş sızdırmazlık maddesi genellikle sorunu değiştirme derecelerine göre daha güvenilir bir şekilde çözer.
Önemli çıkarım: Bitmiş 303 parçadaki hafif manyetizma normaldir ve yanlış dereceyi göstermez; bunun yerine geçirgenlik gereksinimlerini soğuk çalışma koşullarına göre kontrol edin.
İşlenebilirlik: Satan Mülkiyet 303
İşlenebilirlik normalde, otomat karbon çeliği B1112'nin yüzde 100 olarak ayarlandığı bir endeks olarak belirtilir. Endeks bir laboratuvar sabiti değildir; makul bir takım ömrü için ulaşılabilir kesme hızını yansıtan bir endüstri kuralıdır. Bu hala her üretim planlamacısının sorduğu, takım aşınmasının bir değişikliğe yol açmasından önce belirli bir kalitenin saatte kaç parça üreteceği sorusunu yanıtlıyor. Paslanmaz kalite endeksini üç şey belirler: kalıntıların kimyası, ostenitik matrisin iş sertleşmesi oranı ve aletin ne kadar ısıyı absorbe etmesi gerektiğini belirleyen termal iletkenlik. 303'teki manganez sülfit kalıntıları dahili stres yükseltici görevi görür, böylece talaş, aletin etrafında uzun, karışık bir kuş yuvası oluşturmak yerine kısa parçalara ayrılır. Bu tek davranış, daha yüksek yüzey hızlarına, daha ağır ilerlemelere ve daha az operatör müdahalesine olanak tanır. Aşağıdaki tablo 303'ü aynı endeksi kullanan diğer yaygın notların yanına yerleştirmektedir.
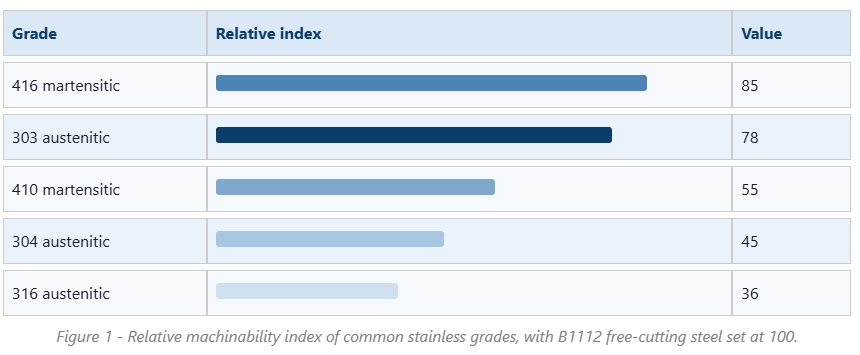
Bu makaledeki ticari açıdan en önemli gerçek, 303 ile 304 arasındaki farktır. 45'e karşı 78'lik bir endekse sahip olan 303, malzemeyi daha hızlı çıkarır, daha kısa talaşlar üretir ve vardiya başına çok daha az takım değişimi gerçekleştirir. Küçük parçaları çalıştıran çok milli bir vida makinesinde, bu fark genellikle bir işin karlı olup olmadığına karar verir. Ayrıca, müşteri başka bir şey istemediği sürece, kablo ekleme boşluklarından boşaltma tapalarına kadar piyasadaki neredeyse her küçük paslanmaz dişli bileşenin neden varsayılan olarak 303 olarak fiyatlandırıldığını da açıklıyor.
Avantaj sınırsız değildir ve gerçek cezalarla birlikte gelir. Sülfit kalıntıları, daha sonra tartışılacağı gibi korozyon direncini azaltır ve aynı zamanda kükürt sıcak çatlamayı teşvik ettiğinden malzemeyi kaynak için daha az uygun hale getirir. Yüzey kalitesi mükemmel olabilir, ancak işlemeyi pasifleştirici bir asit işlemi izlerse, kalıntılar, büyütüldüğünde kusur gibi görünen mikroskobik çukurlar bırakabilir. Takım aşınması 304'ten daha iyidir ancak yine de karbon çeliğinden uzaktır, bu nedenle sert alt tabakaya ve PVD kaplamaya sahip karbür kaliteleri olağan seçimdir. Soğutucu basıncı önemlidir çünkü 303 ısıyı zayıf iletir; yüksek basınçlı takım içinden soğutma sıvısı, kesici kenarı talaş yığılmasının oluşmaya başladığı sıcaklığın altında tutar.
Kaplamalı karbür ile tavlanmış 303'ün tornalanması için tipik başlangıç parametreleri, kesme derinliği ve sertlik için ayarlanan kesin rakamlarla birlikte, dakikada yaklaşık 150 ila 200 metre yüzey hızı ve devir başına 0,10 ila 0,25 milimetre ilerlemedir. Yüksek hızlı çelik takımlar, küçük çaplı kılavuz çekme ve form takımları için hala kullanılmaktadır, ancak çok daha düşük hızlarda, genellikle dakikada 25 ila 40 metredir. Kılavuz çekme, 303'ün ününü kazandığı operasyondur, çünkü kısa talaşlar, 304 tarafından üretilen lifli talaşlara göre kanalları çok daha kolay temizler, bu da kör deliklerde kılavuz kırılmasını önemli ölçüde azaltır.
Bir diğer pratik nokta ise tutarlılıktır. Kükürt aralığı geniş olduğundan, uyumlu 303'ün iki ısısı farklı davranabilir. Yüksek hacimli bir iş yürüten bir atölye, çevrim süresi ve takım ömrünün kritik olması durumunda frezeden veya parça üreticisinden serbest işleme ilavesini aralığın üst yarısında tutmasını istemelidir. Yüzey kalitesi veya şekillendirilebilirliğin daha önemli olduğu durumlarda, daha düşük sülfür veya selenyum içeren bir varyant daha iyi bir tercihtir.
Son olarak işlenebilirlik yalnızca hız ile ilgili değildir. Aynı zamanda hurda, çapak alma ve muayene maliyetleriyle de ilgilidir. Serbest kesim kaliteleri daha küçük çapaklara, boyutsal olarak stabil parçalara ve daha öngörülebilir diş ölçümüne neden olur, bu da son muayenede reddedilen parça sayısını azaltır. Birden fazla dişe, çapraz deliğe ve sızdırmazlık yüzeyine sahip bir parçada bu ikincil tasarruflar, çevrim süresindeki tasarrufları aşabilir.
Tablodaki endeksin, genellikle karbür takımla tek nokta tornalama ve sabit bir takım ömrü kriteri gibi belirli bir dizi referans koşullarını varsaydığını hatırlamakta fayda var. İşlemin değiştirilmesi sıralamayı biraz değiştirir. Örneğin delme, talaş tahliyesine tornalamaya göre daha duyarlı olduğundan, 303'ün 304'e göre göreceli avantajı, derin delik delme ve kılavuz çekmede tek başına endeksin önerdiğinden bile daha büyüktür.
Önemli çıkarım: 303, kabaca 78'lik işlenebilirlik endeksi nedeniyle mevcuttur ve korozyon nedeniyle 304 veya 316'ya geçiş kararının maliyeti, yüzde 40 veya daha fazla çevrim süresi artışına karşılık gelmelidir.
303 Paslanmaz Çeliğin Korozyon Direnci
Temiz kırsal ve kapalı ortamlarda 303, 304'e yakın performans gösterir ve yıllarca parlak bir yüzeye sahip olacaktır. Tatlı su, hafif deterjanlar, klorür ağırlıklı olmayan gıdayla temas eden birçok ortam ve ara sıra nem içeren çoğu otomotiv kaput altı koşullarının tümü kabul edilebilir. Sorunlar, klorürlerin anlamlı konsantrasyonda mevcut olmasıyla başlar.
Mekanizma basittir. Manganez sülfit kalıntıları pasif krom oksit filmini kesintiye uğratır. Klorür iyonlarının varlığında, bu kalıntılar tercihen çözünerek, yerel kimyanın asidik hale geldiği ve oksijensiz kaldığı mikro yarıklar yaratır. Bir çukur başlatıldığında yayılır çünkü çukurun içi bir anot haline gelir ve çevreleyen yüzey büyük bir katot görevi görür. Bu nedenle bir 303 parçası, karadaki bir tesiste iki yıl boyunca lekesiz görünebilir ve aynı parça bir kıyı bölgesinin yakınına kurulduğunda veya buz çözücü tuza maruz kaldığında aylar içinde çukurlaşma gösterebilir.
Çukurlaşma direnci genellikle krom, molibden ve nitrojen içeriğinden hesaplanan çukurlaşma direnci eşdeğer sayısı kullanılarak karşılaştırılır. 303 için kasıtlı olarak molibden veya nitrojen yoktur, bu nedenle değer, 304'e benzer şekilde ancak çok daha yüksek bir başlangıç bölgesi yoğunluğuna sahip olarak 17 ila 19 bölgesine düşer. 316 sınıfı molibden ekler ve kabaca 24 ila 26'ya ulaşır, bu nedenle denizcilik ve kimya hizmetlerinde varsayılan olarak kalır.
| Faktör | 303 | 304 | 316 |
|---|---|---|---|
| Çukurlaşma direnci eşdeğeri | Yaklaşık 17 ila 19 | Yaklaşık 18 ila 19 | Yaklaşık 24 ila 26 |
| Çukur başlatma siteleri | Yüksek, sülfit kapanımlarından | Düşük | Çok düşük |
| Bağıl işlenebilirlik | Yaklaşık 78 | Yaklaşık 45 | Yaklaşık 36 |
| Deniz veya kıyıya maruz kalma | Tavsiye edilmez | Sınırlı | Önerilen |
| Kaynaklanabilirlik | Zayıf, sıcak çatlama riski | iyi | iyi |
| Tipik dişli parça kullanımı | Ek parçalar, adaptörler, tahliye tapaları | Genel bağlantı elemanları ve ekler | Denizcilik ve proses bağlantı parçaları |
Bilmeye değer bir hafifletme yöntemi var. İşleme sonrasında sitrik veya nitrik asitle pasifleştirme, serbest demiri ve yüzey kirliliğini ortadan kaldırır ve en dıştaki kalıntıları temizleyerek 303'ün performansını biraz artırır. Kütle kimyasını değiştirmez ve klorür açısından zengin bir ortamda kullanılan bir parçayı kurtarmaz. Elektro-parlatma, ince bir yüzey katmanını tamamen kaldırarak bir adım daha ileri giderek görünümü ve başlatma direncini iyileştirir, ancak faydası yine ciltle sınırlıdır.
Tahliye tapaları ve diğer sızdırmazlık bileşenleri için ortam genellikle göründüğünden daha az agresiftir. Motor yağı, şanzıman sıvısı ve soğutma sıvısı tipik olarak klorür içermez ve buji, sıçrama bölgesi yerine karterin iç kısmını görür. Bu nedenle 303/304/316 paslanmaz yağ tapaları genellikle bir aile olarak sunulur ve alıcının en pahalı seçeneğe varsayılan olarak başvurmak yerine kaliteyi maruziyete göre eşleştirmesine olanak tanır.
Mantıklı seçim kuralı, parçanın yüksek hacimde işlendiği ve ortamın iyi olduğu durumlarda 303'ü kullanmak, bir miktar klorüre maruz kalmanın ve orta düzeyde korozyonun mümkün olduğu durumlarda 304'e geçmek ve parçanın tuz, deniz havası veya proses kimyasallarını göreceği yerde 316'ya geçmektir. Diğer taraftan, iç mekan kuru uygulaması için 316'yı seçmek, ölçülebilir bir fayda sağlamadan maliyeti artırır.
Önemli çıkarım: 303, iç mekan, yağlı ve hafif nemli servis için iyi bir seçimdir, ancak sülfür kalıntılarında çukurlaşmanın başladığı kıyı, deniz veya klorür açısından zengin ortamlar için asla belirtilmemelidir.
Isıl Dayanım, Isıl İşlem ve Kaynak Davranışı
Veri sayfaları genellikle 303'ün aralıklı olarak yaklaşık 760 °C'ye ve sürekli hizmette yaklaşık 870 °C'ye kadar maruz kaldığında oksidasyona direndiğini belirtir. Bu rakamlar yapısal uygunluğu değil, oksit tabakası oluşumunu açıklamaktadır. Kaliteyi işlenebilir hale getiren kükürt ilavesi aynı zamanda yüksek sıcaklıktaki servisler için iyi bir seçim olmamasının da nedenidir, çünkü sülfitler gevrekleşmeyi ve tane sınırlarında hızlandırılmış saldırıyı teşvik edebilir.
Önemli olan ısıl işlem gerçekleri
- 303 ısıl işlemle sertleştirilemez. Herhangi bir sertlik gereksinimi, su verme veya yaşlandırma yoluyla değil, soğuk işlem yoluyla karşılanmalıdır.
- Tavlama kabaca 1010 ila 1120 °C aralığında gerçekleştirilir ve ardından hızlı soğutma yapılır ve bunun amacı, mukavemeti arttırmak değil, soğuk işlenmiş malzemeyi yumuşatmak ve sünekliği geri kazandırmaktır.
- İşlenmiş parçaların gerilim gidermesi tipik olarak yaklaşık 350 ila 400 °C'de gerçekleştirilir. Bu aralık, krom karbürlerin tane sınırlarında oluştuğu hassaslaştırma penceresinin altında kalacak şekilde kasıtlı olarak seçilmiştir.
- Yaklaşık 425 ila 815 °C arasında uzun süre maruz kalmaktan kaçınılmalıdır çünkü krom karbür çökelmesi, kromu çevredeki matristen uzaklaştırır ve korozyona yatkın bir bant bırakır.
Kaynak zayıf noktadır
303 genellikle kaynak için uygun değildir. Kükürt katılaşma sıcaklığı aralığını düşürür ve kaynak dikişinde sıcak çatlamayı teşvik eder ve ayrıca gözenekliliği artırır. Bir tasarım kaynak gerektiriyorsa genel yaklaşım, bileşeni 304 veya 316'ya veya düşük kükürtlü dolgu ve baz kombinasyonuna değiştirmektir. Bir 303 parçasının gerçekten birleştirilmesi gerektiğinde kaynak, 308L dolgu maddesiyle düşük ısı girdili işlemlerle sınırlandırılmalı, ardından tam tavlama ve dekapaj yapılmalıdır, ancak bu durumda bile kaynağın ve ısıdan etkilenen bölgenin korozyon direnci ana metalden daha düşük olacaktır.
Soğuk şekillendirme ve sürtünme
303'ün soğuk işlenmesi mümkündür ancak sınırlıdır. İşlenerek sertleşme oranı diğer östenitik kalitelere benzer şekilde yüksektir, bu nedenle derin çekme veya aşırı soğuk şekillendirme gibi şiddetli şekillendirme işlemleri normalde kükürt içeren 303 yerine 303Se veya 304'te yapılır. Bunun aksine diş çekme, 303'e çok uygundur ve kesici uçlar ve küçük bağlantı elemanları üzerinde yüksek mukavemetli dişler üretmenin standart yoludur.
Safralanma, planlamaya değer başka bir östenitik özelliktir. Benzer sertlikteki iki paslanmaz yüzey basınç altında sürtündüğünde, yerel olarak soğuk kaynak yapabilir ve yırtılabilir, bu nedenle paslanmaz somunlar bazen paslanmaz cıvatalara takılır. Dişli montajlarda bu, farklı kaliteler kullanılarak, molibden bazlı tutukluk önleyici bir bileşik uygulanarak, tork kontrol edilerek veya tekrarlanan sökme işlemlerine dayanmayan bir kilitleme ek parçası tasarımı belirtilerek kontrol edilir.
Önemli çıkarım: 303'ü yalnızca makinede işlenmiş bir malzeme olarak ele alın; bağlantının kaynaklanması gerekiyorsa veya yaklaşık 400 °C'nin üzerinde sürekli sıcaklıklar görülüyorsa, bunun yerine 304 veya 316'yı belirtin.
303 vs 304 vs 316: Alışkanlıklara Değil, Özelliklere Göre Seçim Yapmak
Kalite seçimi, farklı yönlere çeken üç değişken arasında yapılan bir dengeleme çalışmasıdır: işleme maliyeti, korozyon talebi ve mukavemet veya süneklik gereksinimi. Aşağıdaki iki sütunlu karşılaştırma, 303 kararından en sık etkilenen iki bileşen ailesi için seçim mantığını ortaya koymaktadır.
Dişli ekler ve adaptörler
| Fişler, bağlantı parçaları ve sızdırmazlık bileşenleri
|
Sıklıkla karşılaşılan bir yanılgı, 316'ya geçmenin her zaman daha güvenli bir seçim olduğudur. Uygulamada, montaj sırasında aşınan ve birkaç kez yeniden torklanan bir 316 bileşeni, uygun contaya sahip, doğru şekilde torklanan 303 parçadan daha az güvenilir olabilir. Malzeme kalitesi, diş formunu, tolerans sınıfını, yüzey kalitesini, yağlamayı ve montaj torkunu da içeren bir sistemdeki değişkenlerden biridir.
Maliyet boyutu gerçektir ve ölçülmeye değerdir. 316 makine, 303 için 78 ile karşılaştırıldığında endekste kabaca 36 olduğundan, aynı parça için işleme süresi iki katından fazla olabilir ve malzemenin kendisi de daha pahalıdır. Yüksek hacimli küçük bir parça için bu, birim maliyetin üç katına çıkması anlamına gelebilir. Hizmet ortamının gerçekten 316 talep ettiği durumlarda bu, iyi harcanmış paradır; olmadığı yerde, sadece marj kaybıdır.
Önemli çıkarım: gerçek maruz kalma ve gerçek işleme hacminden kaliteyi seçin ve seçimin tekrarlanabilir olması için hem kaliteyi hem de temperi çizimin üzerine yazın.
Uygulamalar: Dişli Bileşenlerde 303 Özelliğin Faydasını Sağladığı Yer
Yukarıda açıklanan özellikler belirli bir bileşen sınıfıyla tam olarak eşleşir: küçük, dişli, yüksek hacimde üretilmiş ve klorürlere maruz kalmadan paslanmaya karşı dayanıklı olması bekleniyor. Bu alana dört ürün ailesi hakimdir.
Kendinden kılavuzlu dişli ekler
Kendiliğinden kılavuzlanan bir kesici uç, kendi dişini alüminyum, magnezyum veya plastikte delinmiş veya göbekli bir deliğe keser. Kesme yuvaları, kurulum sırasında temiz talaş tahliyesi gerektirir ve dış diş, talaş bırakmadan kesilebilecek kadar sağlam olmalıdır. Tavlanmış veya hafif soğuk işlenmiş durumdaki 303, bu ihtiyaçları iyi dengeler ve daha güçlü veya korozyona daha dayanıklı bir seçenek gerektiğinde aynı geometri 304 veya 316'da mevcuttur.
Montaj kalitesi ek parçaya olduğu kadar deliğe de bağlıdır. Biraz büyük boyutta delinmiş bir delik ucun dönmesine izin verirken, küçük boyutlu bir delik montaj torkunu artıracak ve tahrik anahtarlarını kesebilecektir. Pilot deliğe yönelik tolerans bantları normalde kesici uç üreticisi tarafından sağlanır ve tavsiye niteliğinde olmaktan ziyade zorunlu olarak değerlendirilmelidir.
Üç delikli dişli ekler
Üç delikli parçalar, üç anahtarı devreye sokan özel bir aletle takılır ve ardından yerine kilitlenir. Düz sarmal kesici uçlara göre dönmeye çok daha iyi direnç gösterirler ve titreşim veya tekrarlanan sökme işlemlerinin beklendiği durumlarda yaygın bir seçimdirler. Malzeme seçimi genellikle maliyet ve işlenebilirlik açısından 303'tür; korozyon talebinin daha yüksek olduğu durumlarda 304 veya 316 mevcuttur.
Yüklenen diş dahili olduğundan ve ana malzeme tarafından korunduğundan, kesici uç tarafından görülen korozyon ortamı büyük ölçüde montajın içindeki ve genellikle zararsız olan ortamdır. Bu, 303'ün motorlarda, vites kutularında ve makine çerçevelerinde mükemmel performans göstermesinin bir nedenidir; ancak aynı kalite, açıkta kalan deniz güvertesi bağlantılarında hızlı bir şekilde arızalanır.
Anahtar kilitleme parçaları ve dönüştürme somunları
Anahtar kilitleme ek parçaları, ek parçayı mekanik olarak kilitlemek için ana malzemeye doğru yönlendirilen harici anahtarları kullanır. Erkekten dişiye diş adaptörleri olarak da adlandırılan dönüştürme somunları, bir bileşenin metrik ve inç dişler arasında veya farklı diş adımları arasında geçiş yapmasına olanak tanır. Her ikisi de 303'ün yüksek hızda işleme sonrasında diş formunda sıkı toleranslar tutma yeteneğinden yararlanır ve her ikisi de genellikle 303, 304 veya 316 karbon çeliğinden tedarik edilir, böylece alıcı kaliteyi uygulamaya göre eşleştirebilir.
Yağ tapaları ve dişli tapalar
Tahliye tapaları ve sızdırmazlık tapaları klasik vidalı makine parçalarıdır: basit geometri, sıkı diş toleransı, yüksek yıllık hacim. İç ortam normalde yağ veya soğutucudan oluşurken, dış ortam bir motor bölmesi, bir makine tabanı veya bir dış mekan muhafazası olabilir. İç mekan ekipmanı için 303'ü ve açık deniz ekipmanı için 316'yı seçmek standart, uygun maliyetli bölünmedir.
Nihai uygulama notu farklı metal temasıyla ilgilidir. Alüminyum bir mahfazaya paslanmaz bir parça takıldığında, bağlantı noktası galvanik bir çift oluşturur ve bir elektrolit varlığında alüminyum anot haline gelir. Bu, kuru iç mekan ekipmanlarında nadiren bir sorundur, ancak ıslak veya tuz yüklü ortamlarda, ek parçanın etrafındaki ana metalin korozyonunu hızlandırır. Koruyucu kaplamalar, sızdırmazlık malzemeleri veya ana malzemenin değiştirilmesi olağan düzeltici eylemlerdir.
Önemli çıkarım: Bir kesici ucun iç dişi genellikle ılıman bir ortama maruz kalır; bu nedenle, düzeneğin kendisi klorürlere maruz kalmadığı sürece 303, yüksek hacimli kesici uçlar için standart seçim olmaya devam eder.
Bakım ve Hizmet İçi Uygulamalar
Malzeme seçimi bir bileşeni başlangıç çizgisine getirir; bakım uygulaması, hizmet ömrü boyunca nasıl performans göstereceğini belirler. Paslanmaz dişli bileşenler az sayıda öngörülebilir nedenden dolayı arızalanır ve bunların çoğu önlenebilir.
- Aşırı tork. Tavlanmış 303'ün akma mukavemeti 190 ila 260 MPa civarında olduğundan, çelik bağlantı elemanı masasından kopyalanan bir tork değeri, dişleri gerebilir veya sıyırabilir. Her zaman belirli uç veya fiş için yayınlanan tork verilerini kullanın ve sürücüleri düzenli olarak yeniden kalibre edin.
- Sinir bozucu. Basınç altında paslanmaz temasta paslanmaz tutukluk yapabilir. Tutukluğu önleyici bileşim, farklı bir birleşme derecesi veya yağlanmış kurulum prosedürü risklerin çoğunu ortadan kaldırır.
- Yetersiz katılım. İki dişlisi tam kavramadan kısa olan bir fiş, derecesi ne olursa olsun sızıntı yapacaktır. Bağlantı derinliğini saha arızasından sonra değil, ilk parça incelemesi sırasında doğrulayın.
- Klorür saldırısı. 303 parçada çukurlaşma, parçanın kusurlu olduğunun değil, çevre için kalitenin yanlış olduğunun bir işaretidir. 316 ile değiştirin veya koruyucu bir bariyer ekleyin.
- Ebeveynin galvanik korozyonu. Alüminyum muhafazadaki paslanmaz parçanın çevresinde, alüminyumun tüketildiğini gösteren beyaz veya gri korozyon ürünü olup olmadığına bakın.
Denetim uygulaması arıza moduna uygun olmalıdır. Görsel incelemede çukurlaşma, korozyon lekeleri ve diş hasarları tespit edilir. Diş ölçümü, kurulumdan sonra boyutsal sapmayı yakalar. Kritik bağlantılar için, ilk termal döngüden sonraki tork kontrolü, montaj sırasındaki tork kontrolünden daha bilgilendiricidir çünkü ön yükün kaybolup kaybolmadığını ortaya çıkarır. Elde taşınır bir X-ışını floresans analiz cihazı kullanılarak yapılan periyodik kimyasal doğrulama, gelen malzemenin gerçekten 303 olduğunu ve karışık envanterde yaygın bir sorun olan ikame edilmiş bir kalite olmadığını doğrulayacaktır.
Depolama da göründüğünden daha önemlidir. Nemli bir depodaki açık ahşap kutularda saklanan paslanmaz bileşenler, yüzey kirliliğini toplayabilir ve yapısal olmaktan ziyade kozmetik pas lekeleri oluşturabilir, ancak yine de müşteri şikayetine yol açacaktır. Parçaları uçucu bir korozyon önleyiciyle kapatılmış ambalajlarda tutmak ve temiz eldivenlerle kullanmak bu anlaşmazlıkların çoğunu önler.
Temel çıkarım: Sahadaki 303 bileşen arızalarının çoğu malzemenin kendisine değil torka, kavramaya veya çevreye bağlıdır; bu nedenle bakım prosedürleri, kalite notuyla aynı ilgiyi hak eder.
303 Paslanmaz Çelik Bileşenlerin Tedarik Edilmesi: Ne Belirtilmelidir?
303'ün izin verilen geniş bir kimya aralığı ve çeşitli kıvamları olduğundan, satın alma siparişi kalite riskinin çoğunu taşır. Yetenekli bir üretici veya tedarikçi aşağıdaki hususların her birine tereddüt etmeden cevap verebilmelidir.
| Belirlenecek öğe | Neden önemli? |
|---|---|
| Sınıf ve standart | UNS S30300 veya EN 1.4305, "paslanmaz" yerine açıkça belirtilmiştir |
| Kükürt aralığı | İşleme tutarlılığını ve dolaylı olarak çukurlaşma davranışını belirler |
| Teslimat durumu | Tavlanmış veya soğuk çekilmiş; Mukavemeti ve sünekliği geniş bir oranda etkiler |
| Sertlik range | Gelen denetim için kolay bir doğrulama noktası |
| Malzeme sertifikası | Bitmiş partiye kadar ısı numarasının izlenebilirliği ile EN 10204 3.1 |
| Diş tolerans sınıfı | 6H, 6g veya müşteriye özel; Geçme ve gitmeme göstergeleri ile doğrulandı |
| Yüzey işleme | Tanımlanmış bir testle pasivasyon, kaplama veya kuru film yağlama |
| Örnekleme planı | Parti başına kaç parçanın hangi kriterlere göre denetlendiğini tanımlar |
| Ambalaj | Kirlenmeyi, nem hasarını ve taşıma hasarını önler |
Kurulum aletlerini de kontrol eden bir üreticiyle çalışmak, bir takım sorunları ortadan kaldırır. Kesici uç ve tahrik takımı birlikte tasarlandığında kurulum torku, anahtar kavraması ve delik toleransı tutarlı olur ve soyulmuş deliklerle ilgili saha şikayetleri keskin bir şekilde azalır. Bu, özellikle tahrik özelliğinin dişin kendisi kadar kritik olduğu kendinden kılavuzlu ve üç delikli kesici uçlar için önemlidir.
Hacim alıcıları, yalnızca ilk ürün onayını değil, partiden partiye tekrarlanabilirliği de sormalıdır. Dengeli bir değirmen kaynağından gelen ve kontrollü kükürt içeriğine sahip 303°C'lik tutarlı bir ısı, bir atölyenin kesme parametrelerini sabit tutmasına ve bunları yıllarca saklamasına olanak tanır. Freze kaynağı değiştiğinde, sertifika aynı görünse bile işleme davranışı değişebilir ve ilk işaret genellikle artan takım aşınması veya diş göstergesi reddedilmelerinde artıştır.
Son olarak vaatlerden ziyade kapasiteyi doğrulayın. Gerçek üretim ekipmanını, denetim sürecini ve ham çubuktan paketlenmiş kartona kadar izlenebilirlik zincirini isteyin. Isı numarasından bitmiş parçaya kadar belgelenmiş bir rota gösterebilen bir tedarikçiyi yönetmek, yalnızca sertifika klasörü gösterebilen bir tedarikçiden çok daha kolaydır.
Önemli çıkarım: satın alma siparişinde kaliteyi, kükürt aralığını, kıvamını ve sertifika tipini belirtin; bu dört parça olmadan, iki tedarikçi hem "303" teslim ettiğini iddia edebilir hem de farklı davranan parçalar teslim etmeye devam edebilir.
Sıkça Sorulan Sorular
303 paslanmaz çelik malzemenin en önemli özellikleri nelerdir?Tanımlayıcı özellikler talaş kırma için yüzde 0,15 ila 0,35 kükürt içeriği, B1112'ye göre kabaca 78 işlenebilirlik indeksi, 500 ila 700 MPa tavlanmış çekme mukavemeti, 190 ila 260 MPa yüzde 0,2 akma mukavemeti, yüzde 35 ila 50 uzama, 160 ila 200 HB sertlik ve esasen tavlanmış durumda manyetik olmayan davranış. Korozyon direnci, gözle görülür derecede düşük klorür çukurlaşma direnci dışında 304 ile karşılaştırılabilir. |
303 paslanmaz çelik manyetik midir?Tavlanmış 303 aslında manyetik değildir ve göreceli geçirgenliği 1,02'ye yakındır. Soğuk çekme, diş çekme ve ağır işleme östeniti kısmen martensite dönüştürür, böylece bitmiş bir parça yaklaşık 3'e kadar geçirgenlikle zayıf manyetik hale gelebilir. İşlenmiş bir 303 bileşenine hafifçe yapışan bir mıknatıs normaldir ve yanlış kalitenin sağlandığı anlamına gelmez. |
303 paslanmaz çelik ısıl işlemle sertleştirilebilir mi?Hayır. Östenitik bir kalitedir ve su verme veya temperlemeye yanıt vermez. Mukavemeti artırmanın tek yolu, çekme mukavemetini süneklik pahasına kabaca 690 ila 860 MPa'ya çıkarabilen soğuk işlemdir. Tavlama yalnızca soğuk işlenmiş malzemeyi yumuşatmak ve sünekliği geri kazandırmak için kullanılır. |
303'ün işlenmesi neden 304'e göre daha kolaydır?Kükürt ilavesi matris boyunca manganez sülfit kalıntıları oluşturur. Bu kalıntılar, çipin uzun bir şerit oluşturmak yerine kısa parçalara bölünmesine neden olan iç çentikler görevi görür. Kısa talaşlar kesme bölgesini temizler, talaş yığılmasını azaltır, kesme kuvvetlerini azaltır ve daha yüksek yüzey hızlarına olanak tanır; işte bu nedenle 303, 304'ün kabaca 1,7 katı hıza sahiptir. |
303 paslanmaz çelik kaynak yapılabilir mi?Genellikle tavsiye edilmez. Kükürt kaynak dikişinde sıcak çatlamayı ve gözenekliliği artırır ve ısıdan etkilenen bölge korozyon direncini kaybeder. Kaynağın kaçınılmaz olduğu durumlarda, 308L dolgu maddesiyle düşük ısı girdili bir işlem kullanın ve tam tavlama ve dekapaj planlayın veya bileşeni 304 veya 316'ya değiştirin. |
303 deniz veya kıyı ortamları için uygun mudur?Hayır. Klorüre maruz kalma, sülfit kalıntılarında başlayan çukurlaşmalara neden olur. Genel korozyon performansı 304'e yakın olmasına rağmen çukur başlangıç bölgelerinin yoğunluğu çok daha yüksektir, dolayısıyla 303 kapalı, yağlı veya hafif nemli servis için ayrılmalıdır. 316 sınıfı deniz ve kimyasal ortamlar için uygun seçimdir. |
303 ve 303Se arasındaki fark nedir?Her ikisi de serbest işlenebilir kalitelerdir ancak 303Se kükürt yerine selenyum kullanır. Selenyum, daha iyi yüzey kalitesi ve gelişmiş sıcak ve soğuk şekillendirilebilirlik ile benzer talaş kontrolü sağlar ve içindeki katkılar biraz daha az agresif çukur başlatıcılardır. Kükürt taşıyan 303 genellikle daha yüksek işlenebilirlik indeksi ve daha düşük maliyet sunar, bu nedenle vidayla işlenmiş parçalar için varsayılan olarak kalır. |
Bir 303 kesici ucun ne kadar diş bağlantısına ihtiyacı vardır?Pratik bir başlangıç kuralı, çelik ve dökme demirde angaje dişin nominal çapının 1,0 ila 1,5 katı, alüminyum veya magnezyumda ise nominal çapın yaklaşık 2,0 katıdır. Titreşimin mevcut olduğu durumlarda, sadece kavramayı artırmak yerine kilitlemeli kesici uç tasarımı kullanın, çünkü yorulma ömrü, ilk takılan dişteki çentik tarafından yönetilir. |
Bir alıcı gelen 303 bileşenlerini nasıl doğrulamalıdır?EN 10204 3.1 sertifikasını ısı numarasıyla karşılaştırın, sertliği doğrulayın, dişleri uygun ve geçilmez mastarlarla ölçün ve kalite değişiminin bir risk teşkil etmesi halinde kimyayı el tipi bir analiz cihazıyla noktasal olarak kontrol edin. Sertifika uyumlu olsa bile düşük kükürtlü ısı farklı şekilde işleneceği için kükürt içeriğinin belirtilen aralıkta olduğunu doğrulayın. |
303 paslanmaz çeliğin maliyeti 304'ten daha mı pahalı?Kilogram başına malzeme maliyeti genellikle benzer veya biraz daha yüksektir, ancak işleme süresi önemli ölçüde daha kısa olduğundan teslim edilen parça maliyeti genellikle daha düşüktür. Yüksek hacimli vida işlemede çevrim süresi ve takım ömründeki fark genellikle hammadde fiyatından daha ağır basar; dolayısıyla korozyon ortamının izin verdiği her yerde 303 ekonomik seçim olmaya devam eder. |
Önemli çıkarım: 303 paslanmaz çeliğin malzeme özellikleri işleme ve hafif servis korozyonu için optimize edilmiştir ve her seçim sorusu bu iki önceliğe geri döner.
Bu Sitedeki İlgili Sayfalar
Aşağıdaki iki sayfa, bu makalede tartışılan malzeme ve ürün ailelerini kapsamaktadır ve dişli bileşenleri belirtiyorsanız doğal olarak bir sonraki adımdır.
| Sayfa | Ne bulacaksın |
|---|---|
| Paslanmaz çelik dişli ekler | Türleri, malzemeleri ve kurulum yöntemlerini tek bir genel bakışta ekleyin |
| 303, 304 ve 316 paslanmaz çelik bağlantı elemanları | Bağlantı elemanları ve işlenmiş paslanmaz parçalar için kalite karşılaştırması |
Genel olarak okumak yerine belirli bir parça için malzeme seçeneklerini karşılaştırıyorsanız çizimi, hizmet ortamını ve yıllık hacmi getirin. Bu üç öğe, notu ve öfkeyi herhangi bir veri sayfası karşılaştırmasından daha hızlı belirler.
Temel çıkarım: Dereceyi çevreye ve hacme göre eşleştirin, ardından çizimdeki ve satın alma siparişindeki seçimi kilitleyin, böylece karar bir sonraki siparişte de geçerli olur.


