


9/16'lık bir dişe kılavuz çekmek üzereyseniz, ihtiyacınız olan ilk özellik 9/16'lık kılavuzlu matkap boyutudur. 9/16-12 ÇİL kaba diş için standart kılavuzlu matkap 31/64 inçççççtir (0,4844 inç) ve 9/16-18 UNF ince diş için standart kılavuzlu matkap 33/64 inççtir (0,5156 inç). Bu rakamlar, çoğu kılavuz üreticisinin, makine atölyesinin ve mühendislik el kitaplarının kullandığı kural olan, tam diş formunun yaklaşık yüzde 75'i kadar bir diş derinliğini varsayar. Farklı bir matkabın seçilmesi kavrama derinliğini, musluktaki torku ve bitmiş vidanın taşıyabileceği yükü değiştirir; bu nedenle bu boyut, sonradan akla gelen bir düşünceden ziyade bir mühendislik kararı olarak ele alınmalıdır.
Aşağıdaki bölümlerde 9/16 kılavuzlu matkap boyutunun nasıl elde edildiğini, alüminyum, alaşımlı çelik, paslanmaz çelik, dökme demir veya plastiklere kılavuz çektiğinizde nasıl değiştiğini ve belirli bir uygulama için UNC ve UNF serileri arasında nasıl seçim yapılacağını açıklıyoruz. Ayrıca, 9/16 ve M14 metrik dişlerin karıştırılması dahil en yaygın hataları ve 9/16 diş şeritleri kullanıldığında mevcut olan pratik onarım yöntemlerini de ele alıyoruz. Farklı tedarikçilerden gelen kılavuzları, vidalı insertleri ve kurulum araçlarını karşılaştıran bir mühendis, satın alma uzmanı veya bakım uzmanıysanız, buradaki bilgiler ilk seferde ve her seferinde daha güvenilir bir spesifikasyon oluşturmanıza yardımcı olacaktır.
9/16 Kılavuzlu Matkap Boyutu Neden Diş Mukavemetini ve Takım Ömrünü Kontrol Ediyor?
Bir musluk, açılan deliğin duvarlarından malzemeyi çıkararak iç dişleri keser. Bu deliğin çapı, delik ile nominal diş çapı arasında ne kadar metal kalacağını ve dolayısıyla diş formunun ne kadar derin olacağını belirler. Matkap önerilen değerden küçükse kılavuzun daha fazla malzeme kesmesi gerekir; bu da kesme torkunu artırır, ısıyı artırır ve talaş tahliyesini zorlaştırır. 9/16-12 gibi kaba bir dişte adım nispeten büyüktür, dolayısıyla matkap çapındaki küçük bir hatanın kesme yükü üzerinde ölçülebilir bir etkisi vardır.
Yüzde 75 diş derinliği standardı bir uzlaşmadır. Testler sürekli olarak yüzde 75'lik bir iç dişin neredeyse yüzde 100'lük bir diş kadar yük taşıdığını, tipik olarak sıyırma kuvvetinin yüzde 90 ila 95'i kadar yük taşıdığını ve gözle görülür derecede daha az kılavuz çekme torku gerektirdiğini göstermiştir. Yüzde 100'lük tam bir diş, üretimde nadiren kullanılır çünkü olağanüstü derecede hassas bir delik gerektirir ve özellikle kılavuzun zaten sınırına yakın kullanıldığı çaplarda kılavuzları kırabilecek ağır kesme kuvvetleri oluşturur. İş parçasının yerinde tutulabileceği ve hizalamanın her zaman mükemmel olmadığı bakım kılavuz çekme için, yüzde 75'lik konvansiyon ayrıca büyük boyutlu matkap için küçük bir marj sağlar.
Matkap çok küçük olduğunda belirtiler öngörülebilir: ilerledikçe musluk daralır, talaşlar toplanır ve kanallar tıkanır. Paslanmaz çelikte sertleştirilmiş yüzey, musluğu hızla bozabilir. Matkap çok büyük olduğunda, diş sığlaşır ve sıyırma torku düşer, bu da bağlantı elemanının sıvı sisteminden çekilmesine veya sızmasına neden olabilir. İşlevsel bir diş ile arızalı bir diş arasındaki fark genellikle bir inçin yalnızca birkaç binde biri olduğundan, mağazalar güvenilir bir tabloyu kontrol etmeden 9/16 dişler için bir matkap boyutu doğaçlama yapmaya kalkışmamalıdır.
9/16 Kılavuzlu Matkap Boyut Tablosu: UNC, UNF ve Metrik Eşdeğerleri
Aşağıdaki tablo, otomotiv, havacılık ve genel makine işlerinde en yaygın olarak karşılaşılan iki İngiliz ölçü birimi diş serisi için önerilen 9/16 kılavuzlu matkap boyutlarını en yakın metrik eşdeğerleriyle birlikte listelemektedir. İngiliz ölçü değerleri, yüzde 75 diş derinliğini varsayan standart kılavuz delme tablolarından alınmıştır. Metrik satırlar dahil edilmiştir çünkü M14, 9/16 inç'e en yakın standart boyuttur ve iki diş birbirinin yerine geçmese bile, prototip çalışmasında bazen M14'ün yerine 9/16 delik kullanılır veya bunun tersi de geçerlidir.
| Konu tanımı | Satış Konuşması veya TPI | Önerilen matkap | Ondalık inç | Metrik eşdeğeri |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPE | 31/64 in | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPE | 33/64 in | 0.5156 | 13,1 mm |
| M14x2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14x1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14x1,25 | 1,25mm | 12,8 mm | 0.5039 | 12,8 mm |
Bir matkap seçmeden önce iplik serisini dikkatlice karşılaştırın. 9/16-12 UNC kılavuz 31/64 inçlik bir delik gerektirirken, 9/16-18 UNF kılavuz 33/64 inçlik bir delik gerektirir ve iki matkap birbirinin yerine kullanılamaz. Aşağıdaki tablo, matkap çapını nominal diş çapının yüzdesi olarak göstererek bu değerleri bir perspektife oturtmaktadır.
Bu sayıları anlamanın en iyi yolu, bunları mutlak çaplar yerine oran olarak görsel olarak karşılaştırmaktır. Aşağıdaki yatay çubuk grafik, yukarıdaki tabloda yer alan beş diş için matkap çapını nominal diş çapının yüzdesi olarak göstermektedir. Kaba ve ince seriler arasındaki farkın bir bakışta görülmesini kolaylaştırır.
Bu yüzde görünümü, biraz farklı nominal boyutlardaki konuları değerlendirirken ham ondalık değerlerden daha kullanışlıdır. Ayrıca standart olmayan bir hatve için prob matkabı tahmin ederken de yardımcı olur. Kaba ipliklerin yüzde 86 ila 87 civarında kümelendiğine, ince ipliklerin ise yaklaşık yüzde 91'e yükseldiğine dikkat edin.
Yüzdeler, tüm kılavuz delme tablosunda geçerli olan bir modeli doğrulamaktadır. 31/64 inçlik 9/16-12 UNC matkap, 0,5625 inç nominal çapın yüzde 86,1'ine eşittir ve derin ama sağlam bir diş için malzeme bırakır. 33/64 inçlik ince 9/16-18 UNF matkap aynı nominal çapın yüzde 91,7'sine eşittir, dolayısıyla delik gözle görülür şekilde daha büyük ve diş formu daha sığdır. İnce adım için daha büyük bir delik, musluğun daha az malzeme kaldırması ve daha az torkla karşılaşması anlamına gelir, bu da musluğu daha sert malzemelerde korur. 9/16'ya en yakın standart boyut olan metrik M14 x 2,0 diş, 14 mm çapının yaklaşık yüzde 87,1'ine eşit olan 12,2 mm'lik bir matkap kullanır. M14 x 1,5 ince varyantı 12,7 mm'lik, yani yüzde 90,7'lik bir matkap alır ve İngiliz ince diş davranışına çok yakındır. M14 x 1,25 modeli 1,5 ile diğer ince aralıklar arasında yüzde 91,4 oranında yer alır ve daha küçük aralığı yansıtır. Sektör genelinde kaba iplikler genellikle yüzde 86 ila 88 bandında bulunurken, ince iplikler yüzde 91'e yakın kalıyor. Bu oran, 9/16 boyutundaki tüm dişler için neden tek bir matkap kullanamayacağınızı açıklamaktadır. Matkap çok küçükse, özellikle paslanmaz çelikte musluk aşırı yüklenir ve kırılır. Matkap çok büyükse, diş formu çok sığ olur ve çalışma yükü altında sıyrılabilir. Yüzde ilişkisini anlamak aynı zamanda standart bir grafikte yazdırılmayan sıra dışı eğimler için makul bir matkap boyutu tahmin etmenize de olanak tanır. Tedarik ekipleri için bu karşılaştırma, kılavuz çekme ve matkapların neden ilgisiz takımlar yerine bir mühendislik tedarikçisinden eşleşen bir sistem olarak satın alınması gerektiğini güçlendiriyor.
9/16 Tapa Matkap Boyutu Nasıl Hesaplanır?
Bir kılavuz matkap boyutunu tahmin etmenin en hızlı formülü, adımı nominal çaptan çıkarmaktır. Emperyal dişler için adım, inç başına diş sayısının tersidir, dolayısıyla formül matkap çapı = ana çap - (1 / TPI) olur. Bu hesaplama, en yaygın diş formları için kabaca yüzde 75'lik diş kavramasına karşılık gelen teorik bir değer verir ve sonuç daha sonra en yakın standart matkap boyutuna yuvarlanır.
Birçok eski çizimde 9/16-12 NC olarak görünen 9/16-12 UNC vida dişi için nominal çap 0,5625 inç ve hatve 1/12 inç veya 0,0833 inçtir. Adımın çıkarılması 0,4792 inç verir ve en yakın standart kesirli matkap 31/64 inçtir, bu da 0,4844 inçtir. Bu, her güvenilir 9/16 kılavuzlu matkap tablosunda görünen değerdir. Bunu kendiniz hesaplarsanız, sonucun 15/32 inç matkap (0,4688 inç) ile 31/64 inç matkap (0,4844 inç) arasında olduğunu ve grafik değerinin ikisinden daha yakın olanı seçtiğini göreceksiniz.
9/16-18 UNF dişi için adım 1/18 inç veya 0,0556 inçtir. Formül 0,5625 - 0,0556 = 0,5069 inç değerini verir. En yakın standart matkap, 0,5156 inç ölçen 33/64 inçtir ve bu, sektörde 9/16-18 kılavuz çekme için kullanılan değerdir. Hesaplanan değerin 1/2 inççç ile 33/64 inç arasında olduğunu ve farklı grafik yayıncılarının kendi dahili testlerine ve sunmak istedikleri etkileşim derinliğine göre seçim yaptığını belirtmekte fayda var.
Metrik dişler için aynı mantık geçerlidir. M14 x 2,0 vida dişinin 14 mm ana çapı ve 2,0 mm ağzı vardır; dolayısıyla basit formül 12,0 mm verir, standart çizelgelerde önerilen matkap ise 12,2 mm'dir. Biraz daha büyük değer, diş formunun geometrik yüksekliğini ve keskin bir matkap ucunun delinmiş bir deliği gerçekte kesme şeklini açıklar.
Sert malzemelerle veya ince duvarlarla çalıştığınızda yüzde 75 etkileşim değeri ayarlanabilir. Aşağıdaki tablo, hedef etkileşiminin 9/16-12 UNC iş parçacığı için önerilen tatbikatı nasıl değiştirdiğini göstermektedir. Paslanmaz çelik veya sertleştirilmiş alaşımlı çelik gibi zor malzemeler için kavramanın yaklaşık yüzde 65'e düşürülmesi, kılavuz çekme torkunu azaltır ve kılavuzun kırılma riskini azaltırken, çoğu statik yük için hala yeterli diş temas alanı bırakır.
| Hedef etkileşim | Hesaplanan matkap çapı | En yakın standart matkap | Gerçek katılım |
|---|---|---|---|
| %75 (standart) | 0,4858 inç | 31/64 inç (0,4844 inç) | %76 |
| %65 (sert malzeme) | 0,4961 inç | 1/2 inç (0,5000 inç) | %61 |
| %60 (ince duvar) | 0,5012 inç | 1/2 inç (0,5000 inç) | %61 |
Standart 31/64 inç matkabın halihazırda yüzde 75 etkileşim hedefine çok yakın olduğuna dikkat edin. Yüzde 65'e indiğinizde pratik sonuç, diş derinliğini yaklaşık yüzde 61'e düşüren 1/2 inçlik bir matkaptır. Bu, azaltılmış kesme yükünün biraz daha düşük diş mukavemetini fazlasıyla telafi ettiği paslanmaz çelik kılavuz çekmede yaygın bir uygulamadır. Özellikle basınç içeren bağlantılar için, standart tablo değerinden sapmadan önce daima son müşterinizin katılım gerekliliğini doğrulayın.
16/9/12 UNC ve 16/9/18 UNF: Hangi Konuyu Belirtmelisiniz?
9/16 çapın hem kaba hem de ince serileri mevcuttur ve seçim matkap boyutunu, kılavuz tipini ve bağlantının performansını etkiler. Kaba dişlerin daha büyük bir adımı vardır, bu da belirli bir duvar kalınlığında daha derin bir diş şekli oluşturur ve zayıf yağlamalı uygulamalarda daha fazla tolerans sağlar. İnce dişlerin daha küçük bir adımı vardır, bu da biraz daha büyük bir küçük çap, titreşim gevşemesine karşı daha iyi direnç ve daha ince ayar yeteneği sağlar.
9/16-12 UNC kaba seri
| 9/16-18 UNF ince seri
|
Uygulamada, bağlantının sık sık söküldüğü, malzemenin nispeten yumuşak olduğu veya deliğin kör olduğu ve talaş tahliyesinin zor olduğu durumlarda kaba 9/16-12 diş tercih edilir. İnce 9/16-18 diş, yoğun titreşimli, ince duvarlı muhafazalı uygulamalarda veya hassas bir ön yük ayarının gerekli olduğu uygulamalarda tercih edilir. İnce dişler ayrıca sertleştirilmiş malzemelerde kılavuz çekmeyi kolaylaştırır çünkü daha küçük diş aralığı devir başına kesme kuvvetini azaltır.
Önemli bir nüans, ince bir ipliğin daha büyük bir küçük çapa sahip olmasıdır; bu, dişli deliğin kesitinin daha büyük ve gerilim konsantrasyonunun daha düşük olduğu anlamına gelir. Bu nedenle 9/16 portlu birçok hidrolik bileşen, kaba dişler yerine -18 UNF serisini kullanır. Buradaki değiş tokuş, ince dişlerin taşıma ve çapraz diş açma sırasında daha kolay hasar görmesidir, dolayısıyla operatörlerin musluğu veya cıvatayı çalıştırırken daha dikkatli olmaları gerekir.
Gerçek Mühendislik Uygulamalarında 9/16 Konunun Ortaya Çıktığı Yer
9/16 diş boyutu otomotiv mühendisliğinde yaygındır. Binek otomobillerde ve ticari araçlarda, fren kaliperi montaj cıvatalarında, rot uçlarında, şanzıman valf gövdelerinde ve yağ soğutucu hatlarında 9/16-18 UNF dişler görülür; burada ince diş, titreşim direnci ve kompakt bir form sağlar. 9/16-12 UNC dişlisi motor takozlarında, süspansiyon bağlantılarında ve ağır ekipman bağlantı elemanlarında daha yaygındır; burada kaba dişliler kirli veya aralıklı yüklemeli servis koşullarında daha iyi tutunur.
Havacılıkta 9/16-18 UNF serisi, AN, MS veya SAE standartlarına göre üretilen yapısal bağlantı elemanları ve hidrolik bağlantı elemanları için sıklıkla belirtilir. Uçak bileşenleri genellikle ince dişin iyi bir şekilde kavrama sağladığı ve daha büyük küçük çapın yorulma performansına katkıda bulunduğu alüminyum alaşımından üretilir. Bu sektördeki 9/16 kılavuzlu matkap boyutuna ilişkin herhangi bir karar, mühendislik standartlarına ve onarım kılavuzlarına tabidir; dolayısıyla grafik değeri, tasarım yetkilisinin onayı olmadan asla değiştirilmemelidir.
Hidrolik sistemler 9/16-18 UNF dişlerinin önemli bir kullanıcısıdır. Birçok valf, manifold ve pompada -6 boyutlu bir bağlantı parçası için kullanılan SAE düz dişli O-halkası bağlantı noktası, 9/16-18 UNF dişliyle işlenir. Bakım sırasında bu bağlantı noktası sıyrıldığında onarım maliyeti yüksektir çünkü manifold birkaç devreye hizmet verebilir ve değiştirme pahalıdır. Bu nedenle birçok bakım ekibi tam olarak 9/16 boyutunda bir tel iplik takma kitini el altında bulundurur.
Demiryolu taşıtları ve genel makineler, daha az kritik olan yapısal bağlantılar, kelepçe plakaları ve ayarlanabilir armatürler için 9/16-12 UNC'ye güvenmektedir. Kaba iplik, dişler sahada dökme demir veya yumuşak çelik muhafazalarda kesildiğinde bir dereceye kadar bağışlama sunar. CNC işlemede kullanılan fikstür plakaları için 9/16-12 dişli delik popülerdir çünkü ağır hizmet tipi soket kapak vidasını kabul eder ve alüminyum takım plakaları için yeterli duvar kalınlığı bırakır.
Alüminyum, Çelik, Paslanmaz Çelik ve Plastiklerde 9/16 Diş Çekme
Aynı 9/16 matkap ucu boyutu, temel malzeme değiştiğinde her zaman ideal dişi üretmez. Alüminyum gibi yumuşak ve yapışkan malzemeler keskin kılavuzlara ve güvenilir bir delik boyutuna ihtiyaç duyar, paslanmaz çelik gibi çalışmayı sertleştiren malzemeler biraz daha büyük bir matkaptan yararlanır ve dökme demir gibi kırılgan malzemeler genellikle bağışlayıcıdır. Aşağıdaki tablo en yaygın temel malzemeler için pratik ayarları özetlemektedir.
| Temel malzeme | Önerilen matkap | Dokunma türü | Yağlama | Notlar |
|---|---|---|---|---|
| Alüminyum 6061 | 31/64 in | Spiral flüt veya form musluğu | Hafif yağ veya gazyağı | Keskin musluk gereklidir; mükemmel konular |
| Yumuşak çelik | 31/64 in | Sarmal nokta | Çözünür kesme yağı | Standart uygulama |
| Alaşımlı çelik 4140 | 1/2 in | Spiral kanal, TiN kaplamalı | Sülfürlenmiş yağ | Vuruş torkunu azaltır |
| Paslanmaz 304/316 | 1/2 in | Spiral oluk, TiN/TiCN | Yüksek basınçlı macun | İş sertleşmesinden kaçının |
| Dökme demir | 31/64 in | Düz flüt | Kuru veya hafif yağ | Kısa tozlu cips |
| Plastik ve naylon | 31/64 ila 33/64 inç | Düz flüt | Kuru veya hava | Tekrarlanan montajlar için kesici uçlar kullanın |
Alüminyumda, standart 31/64 inçlik delik, kılavuz keskin olduğunda ve iş mili hızı orta düzeyde olduğunda temiz bir diş sağlar. Talaş uzun ve lifli olma eğilimindedir, bu nedenle kör deliklerde spiral oluklu kılavuz kullanışlıdır. Alüminyum bileşen birkaç kez monte edilip sökülecekse, alüminyum vidanın sınırlı bir sıyırma eşiğine sahip olması nedeniyle tasarım aşamasından itibaren kendinden kılavuzlu bir vidalı eklenti veya bir tel eklenti düşünülmelidir.
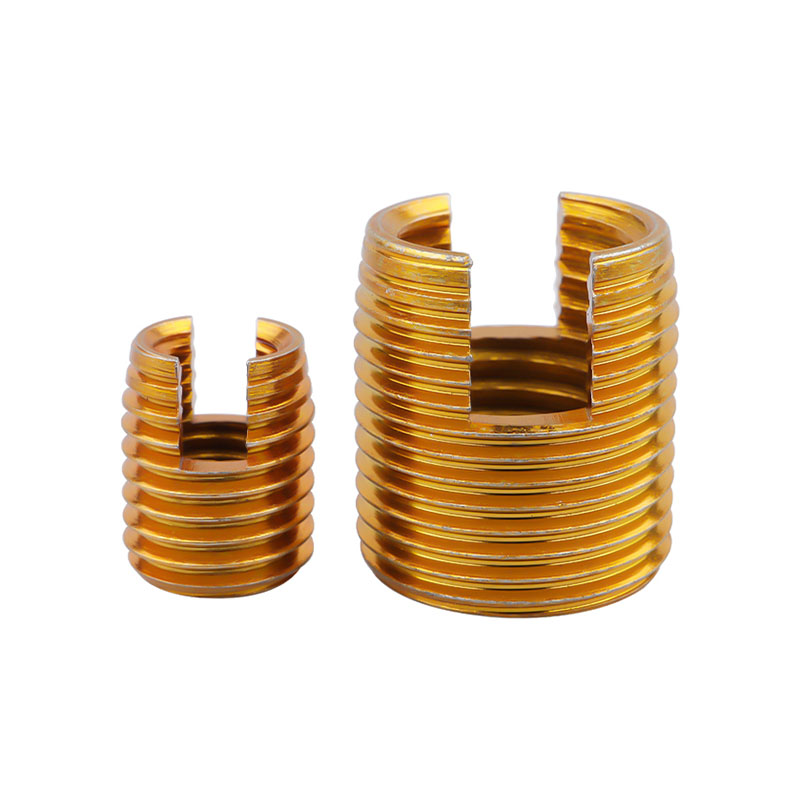 Alüminyum için Karbon Çelik Kendiliğinden Vuran Diş Ek Parçası Bu kendinden diş açan vidalı insert, alüminyum gibi yumuşak malzemelerdeki iç dişleri önceden kılavuz çekmeden güçlendirir, tekrarlanan montaj ve sökme işlemleri sırasında soyulma riskini azaltır. Ürünü Görüntüle →
Alaşımlı çelik ve paslanmaz çelikte, 1/2 inçlik bir matkaba geçmek, diş kavramasını yaklaşık yüzde 76'dan yüzde 61'e düşürür. Bu azalma kesme torkunu ve iş parçasının sertleşme riskini azaltır. Musluk yüksek performanslı bir kaplamaya sahip olmalı ve işlem, bol miktarda kesme sıvısı ile muhafazakar bir hızda yürütülmelidir. Birçok makine atölyesi, talaşları kırmak ve yivleri temizlemek için kör deliklerde kademeli kılavuz çekme döngüsü kullanır.
Dökme demir için standart 31/64 inçlik matkap tercih edilir çünkü malzeme kolayca topaklanmayan ince talaşlar üretir. Ana husus, musluğun pah üzerinde kaymaması için diş başlangıcını temiz tutmaktır. Plastikler için seçim duvar kalınlığına ve yüke bağlıdır. Daha büyük bir matkap parçanın çatlama riskini azaltırken, vidalı bir eklenti yük kapasitesini artırır ve plastiğin yıpranmadan tekrar tekrar montajına olanak tanır.
16 Eylül'de Yaygın Olarak Yapılan Dokunma Hataları ve Bunlardan Nasıl Kaçınılacağı
Şaşırtıcı sayıda 9/16 diş arızası kötü bir kılavuzdan değil, kılavuz iş parçasına temas etmeden önce yapılan basit bir seçim hatasından kaynaklanmaktadır. Aşağıdaki liste, üretim ve onarım ortamlarında en sık gördüğümüz hataları kapsamaktadır.
- UNF musluğu için UNC matkabının kullanılması veya bunun tersi. 33/64 inçlik bir delikteki 9/16-12'lik bir kılavuz, sıyrılacak ince, zayıf bir ipliği keserken, 31/64 inçlik bir delikteki 9/16-18'lik bir kılavuz sıkışıp kırılacaktır. Bir matkap seçmeden önce seriyi onaylayın.
- 16 Eylül'ü M14 ile karıştırıyoruz. 9/16 inçlik ipliğin nominal çapı 0,5625 inçtir, M14 ise 0,5512 inçtir. Adım değerleri farklıdır, bu nedenle 12,2 mm'lik bir matkap sayısal olarak 31/64 inç'e benzer olsa da 9/16-12'lik bir kılavuz M14 deliğinde kullanılamaz.
- Matkap toleransının göz ardı edilmesi. Aşınmış veya düşük dereceli 31/64 inçlik bir matkap, bir inçin birkaç binde biri büyüklüğünde bir delik kesebilir, bu da bağlantıyı değiştirir ve ipliği zayıflatır. Kaliteli bir matkap kullanın ve kritik işlerde delik boyutunu kontrol edin.
- Talaşları temizlemeden kör deliklere kılavuz çekme. Kör bir delikte bulunan 9/16'lık bir iplik, talaşları alt kısımda hapseder ve musluk, yivler dolduğu anda bağlanacaktır. Musluğu daha derine zorlamak yerine spiral oluklu kılavuz ve gagalama döngüsü kullanın.
- Paslanmaz çelikte kesme sıvısının atlanması. Paslanmaz iş hızla sertleşir. Sıvı olmadığında yüzey musluktan daha sert hale gelir ve musluk birkaç tur içinde aşınır veya kırılır. Yüksek basınçlı bir macun veya özel bir paslanmaz kılavuz çekme sıvısı kullanın.
- Aşınmış bir musluğun kullanılması. Halihazırda birçok deliği tamamlamış olan bir kılavuz, büyük boyutlu dişleri kesecek veya aniden kökünden kopacaktır. Kılavuz ömrünü takip edin ve iplik kalitesi bozulmadan kılavuzları değiştirin.
Hasarlı 9/16 Dişlerin Diş Ekleriyle Onarılması
Soyulmuş bir 9/16 diş her zaman yeni bir mahfaza, yeni bir manifold veya pahalı bir arıza anlamına gelmez. Alüminyum silindir kapağındaki, vites kutusu kutusundaki veya hidrolik valf gövdesindeki dişli hasar görürse, tel dişli ek parça bağlantıyı birkaç dakika içinde güvenilir bir duruma getirebilir. Onarım işleminde, standart 9/16 kılavuz matkabı boyutu yerine, uca özel bir kılavuz matkap kullanılır, çünkü ek parça orijinal diş zarfını kaplar ve büyük boyutlu bir kılavuz diş gerekir.
Standart onarım sırası basittir. Öncelikle eski dişi, kesici uç üreticisinin önerdiği matkap boyutunda delin. İkinci olarak, standart 9/16 musluğa göre daha büyük taşlanmış özel bir STI musluğuyla yeni deliğe hafifçe vurun, böylece ek parça kurulumdan sonra sığar. Üçüncü olarak, bir montaj aleti kullanarak ek parçayı dişli deliğe sarın. Son olarak, eğer ek parçada keskin bir çıkıntı varsa, kurulumdan sonra bunu kırın. Bitmiş delik, orijinal boyutlara uyan ve aynı cıvatayı kabul eden 9/16 iç dişlidir.
- Hasarlı dişi kesici uç gövdesi çapına kadar delin
- STI musluk matkabı boyutunu kullanarak STI musluğuyla deliğe hafifçe vurun
- Kablo ek parçasını özel bir kurulum aracıyla takın
- Sapı kırın ve son ipliği bir tapa mastarı ile inceleyin
 Diş Onarımı için Helisel Uç Tedarikçisi Bir dizi tel, anahtarlı kilitleme ve vidalı kilit ek parçası sunan bu tedarikçi, hasarlı dişlerin onarılması ve yüksek titreşimli uygulamaların ele alınması için güvenilir çözümler sunar. Ürünü Görüntüle →
Ek malzeme ve kaplama malzemesi kullanımda. Paslanmaz çelik tel ekler, korozyon direnci ve dayanıklılık açısından varsayılan seçimdir ve çinko kaplamalı karbon çeliği ekler, iç mekan makineleri için daha düşük maliyetli bir seçenektir. Yüksek döngülü veya yüksek titreşimli uygulamalar için, kilitleme segmentli vidalı kilit tarzı kesici uçlar cıvatanın geri çekilmesini önleyebilir. Anahtar kilitleme ek parçaları, ek parçanın kendisinin ana malzemeye mekanik olarak kilitlenmesi gerektiğinde başka bir seçenektir.
Tel ek parçaları satın aldığınızda, tedarikçinin her bir kesici uç boyutu için doğru STI kılavuz matkap boyutunu sağlaması gerekir. 9/16 UNC ve 9/16 UNF serileri farklı kesici uçlar kullandığından tamir takımının orijinal diş serisiyle tam olarak eşleşmesi gerekir. Güvenilir bir vidalı insert üreticisi matkabı, musluğu ve montaj aletini tek bir kit olarak belgeleyecektir, bu da yanlış onarım riskini azaltır.
9/16 Çalışması için Doğru Musluk ve Kurulum Araçlarını Seçmek
9/16 işi için seçtiğiniz musluk, matkap kadar iplik kalitesini de belirler. 9/16-12 UNC açık delik için, bazen tabanca musluğu olarak da adlandırılan spiral noktalı kılavuz, talaşları kesimin önüne iter ve en hızlı seçimdir. Kör bir delik için, spiral oluklu kılavuz talaşları delikten dışarı çeker ve altta sıkışmayı önler. Düz kanallı kılavuz, dökme demirdeki sığ kör delikler için yeterlidir ancak alüminyum veya çelikteki uzun talaşlarla mücadele eder.
Kaplama, geometri doğru olsa bile önemlidir. Parlak kaplamasız kılavuz, dökme demir ve kısa talaşlı malzemelerde çalışır. TiN kaplı bir kılavuz alaşımlı çeliği tutar ve yapışmayı azaltır. TiCN veya TiAlN kaplı kılavuz, kaplamanın sürtünmeyi azalttığı ve kesme kenarında lokal kaynaklamayı önlediği alüminyum ve paslanmaz çelikte daha iyi performans gösterir. Kaba 9/16-12 hatve için kesme torku nispeten yüksektir, dolayısıyla tutarlı sonuçlar için doğru kaplama ve keskin bir kesme kenarı şarttır.
Kesme hızı muhafazakar olmalıdır. Alaşımlı çelikte, 30 ila 50 SFM civarındaki yüzey hızı, elle kılavuz çekme için güvenli bir başlangıç noktasıdır; alüminyumda ise sert kılavuz tutucuyla daha yüksek hızlarda kılavuz çekilebilir. Önemli olan, beslemeyi kılavuzun ucuyla senkronize tutmaktır, böylece kılavuz, sıkıştırma altında bir kesici alet gibi davranmaz. Uygun tork korumasına sahip bir kılavuz tutucu veya kılavuz çekme kafasının kullanılması, özellikle kör deliklerde kırılmayı önleyebilir.
Eğer hala yöntemleri karşılaştırıyorsanız, rehberimiz bir iplik musluğu nasıl seçilir düz kanallı, spiral uçlu ve spiral kanallı kılavuzlar arasındaki farkı, her geometrinin pratik sınırları da dahil olmak üzere daha derinlemesine açıklıyor.
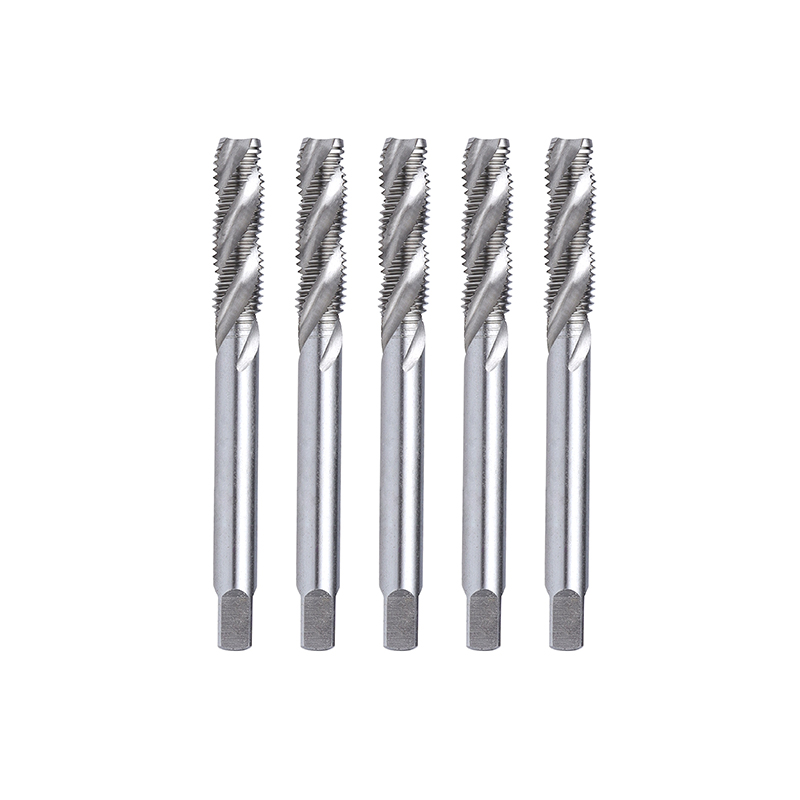 Derin Delik Diş Açma için Spiral İplik Kılavuzu Etkili talaş tahliyesi için helisel kanallara sahip bu kılavuz, tıkanma ve kırılma riskini azaltarak derin delikler, sert metaller ve otomatik seri üretim için idealdir. Ürünü Görüntüle →
Dişli insert kurulumlarında, kurulum aleti de en az insert kadar önemlidir. Doğru boyuttaki bir kurulum aleti, ek parçayı doğru gerginlikle deliğe sararak ek parçanın genişlemesini veya deforme olmasını önler. Bir kesici ucun yeniden işleme için çıkarılması gerektiğinde çıkarma takımları mevcuttur. Eşleşen bir ürün setini garanti etmek için bu aksesuarların ek parçalarla aynı tedarikçiden gelmesi gerekir.
İlgili Kılavuzlar ve Kaynaklar
Spesifikasyonları doğrulamanız veya kılavuzlar, vidalı insertler ve kurulum araçları için uzman bir tedarikçiyi değerlendirmeniz gerekiyorsa, aşağıdaki kaynak sizi üreticinin mühendislik geçmişine ve ürün deneyimine bağlar.
9/16 Matkap Boyutları Hakkında Sıkça Sorulan Sorular
9/16-12 UNC diş için kılavuzlu matkap boyutu nedir?0,4844 inç veya yaklaşık 12,3 mm'ye eşit olan 31/64 inçlik bir matkap kullanın. Bu matkap, çelikte kabaca yüzde 75 oranında diş kavraması üretir ve 9/16-12 UNC kaba diş için standart kılavuzlu matkap tablolarında basılan değerdir. |
9/16-18 UNF diş için kılavuzlu matkap boyutu nedir?0,5156 inç veya yaklaşık 13,1 mm'ye eşit olan 33/64 inçlik bir matkap kullanın. İnce adım, kılavuz çekme torkunu azaltan ve daha sığ ancak titreşime dayanıklı bir diş oluşturan daha büyük bir delik bırakır. |
9/16-12 dişe kılavuz çekmek için 1/2 inçlik matkap ucu kullanabilir miyim?Teknik olarak evet, ancak yalnızca iplik etkileşimini azaltmak istediğinizde. 1/2 inçlik bir matkap, paslanmaz çelik veya sertleştirilmiş alaşımlı çelikte yararlı olan standart yüzde 75 yerine yaklaşık yüzde 61'lik bir kavrama sağlar. Genel amaçlı işler için 31/64 inçlik matkap daha güvenli bir seçimdir. |
9/16 diş için metrik eşdeğer matkap nedir?En yakın metrik diş boyutu M14'tür. M14 x 2,0 dişte 12,2 mm'lik bir matkap kullanılırken, M14 x 1,5 dişte 12,7 mm'lik bir matkap kullanılır. Bunlar İngiliz 9/16 değerlerine yakındır ancak ipliklerin kendisi birbirinin yerine kullanılamaz. |
9/16-12 UNC ve M14 x 2,0 dişler aynı mıdır?Hayır. 9/16-12 UNC'nin nominal çapı 0,5625 inç (14,2875 mm) ve adımı 12 TPI'dir; M14 x 2,0'ın nominal çapı ise 14 mm ve adımı 2 mm'dir. Çaplar birbirine yakındır ancak adım ve diş şekli farklıdır, dolayısıyla musluklar ve cıvatalar birbirinin yerine kullanılamaz. |
16/9'luk bir dokunuş için yüzde 75'lik iplik etkileşimi ne anlama geliyor?Bu, iç dişlerin teorik tam diş derinliğinin yüzde 75'ini kapladığı anlamına gelir. Bu, diş mukavemeti ve kılavuz çekme torku arasındaki endüstri uzlaşmasıdır. Yüzde 75'lik bir iplik, yüzde 100'lük bir ipliğin neredeyse tüm yükünü taşır ancak önemli ölçüde daha az kesme kuvveti gerektirir. |
9/16-12 UNC kör delik için hangi musluğu kullanmalıyım?Keserken talaşları delikten dışarı çeken spiral oluklu musluk kullanın. Açık bir delik için, spiral uçlu kılavuz daha hızlıdır çünkü talaşları kılavuzun önüne iter. Her zaman temel malzemeye uygun bir kılavuz çekme sıvısı kullanın. |
Soyulmuş bir 9/16 ipliğini nasıl onarabilirim?Hasarlı dişi, kesici uç üreticisinin tavsiye ettiği çapa kadar delin, deliğe bir STI musluğuyla hafifçe vurun ve uygun bir kurulum aleti kullanarak bir tel dişi ek parçası takın. STI musluğu, standart 9/16 musluğuna göre taşlanmıştır, bu nedenle orijinal cıvata, parça takıldıktan sonra da takılı kalır. |
16 Eylül'deki Vuruş İşiniz için Nihai Karar Özeti
Doğru 9/16 matkap ucunun seçilmesi, temiz, güvenilir bir diş ile kırık bir musluk veya soyulmuş bir delik arasındaki farktır. Çoğu iş için, 9/16-12 UNC için 31/64 inç ve 9/16-18 UNF için 33/64 inç hatırlanması gereken sayılardır. Malzemenin daha düşük bir kavrama gerektirmesi halinde, kaba seriler için 1/2 inçlik bir matkaba geçin ancak önce uygulama gereksinimini onaylayın. Metrik M14 iplikleri yakın komşulardır ancak 9/16'nın yerini tutmazlar.
Tedarik ve mühendislik ekipleri için uzman bir üreticiyle çalışmak aynı zamanda spesifikasyon hatası riskini de azaltır. Dongtai Jinzhize Metal Products Co., Ltd., tel dişli ekler, kendinden kılavuzlu ekler, anahtar kilitleme ekleri, iç-dış dişli dönüştürme somunları, yağ tapaları ve bunlarla birlikte gelen musluklar ve kurulum aletleri üreten profesyonel bir dişli ek parçası üreticisi ve tedarikçisidir. Yüksek hacimli siparişlerde tutarlı kaliteye ihtiyaç duyan toptan alıcılar, montaj takımlarını birden fazla satıcıdan almak yerine, komple kılavuz çekme ve onarım çözümünü uyumlu bir sistem olarak tedarik edebilir.
Başlangıç noktanız olarak standart kılavuz matkap tablosunu kullanın, malzeme ve servis durumuna göre ayarlama yapın, çizimdeki diş serisini doğrulayın ve operatörlerinizi kaliteli kılavuzlar ve kesme sıvısıyla donatın. 9/16 diş, delik ilk kez doğru şekilde açıldığında güvenilir ve uygun maliyetli bir bağlantıdır.


